
Inleiding
Blisterverpakkingen worden veel gebruikt voor elektronica, hardware, medische producten, consumentengoederen, speelgoed en detailhandelsproducten. Het biedt productzichtbaarheid en helpt items te beschermen tegen stof, impact en schade aan het hanteren.
Dekwaliteit van blisterverpakkingen hangt echter van veel meer af dan alleen de vormmachine zelf. Problemen met verwarming, materiaalverdeling, malontwerp, vormdruk, afknippen of afdichten kunnen leiden tot zichtbare defecten en productieverliezen.
Voor fabrikanten is het identificeren van de onderliggende oorzaken van blisterverpakkingsdefecten essentieel om afval te verminderen, de productie-efficiëntie te verbeteren en een consistente productkwaliteit te behouden.
Deze gids onderzoekt veelvoorkomende verpakkingsfouten bij blaren, hun mogelijke oorzaken en praktische manieren om ze te voorkomen.
Wat veroorzaakt blarenverpakkingsfouten?
Blisterverpakking omvat verschillende onderling verbonden processen:
-
Plastic sheet voorbereiding
-
Verhitting
-
Vorming
-
Koeling
-
Trimmen
-
Afdichting
Een probleem in welke fase dan ook kan het uiteindelijke pakket beïnvloeden.
Veelvoorkomende defectcategorieën zijn:
-
Vormingsdefecten
-
Diktevariatie
-
Oppervlaktedefecten
-
Dimensionale problemen
-
Trimmingdefecten
-
Afdichtingsproblemen
Voordat de machineparameters worden gewijzigd, moeten fabrikanten vaststellen welke fase verantwoordelijk is voor het defect.
1. Ongelijke wanddikte
Ongelijke wanddikte is een van de meest voorkomende problemen bij thermogevormde blisterverpakking.
Sommige gebieden kunnen extreem dun worden, terwijl andere relatief dik blijven.
Mogelijke oorzaken
-
Ongelijke plaatverwarming
-
Complexe malgeometrie
-
Te grote vormdiepte
-
Onjuiste materiaalverdeling
-
Verkeerde vormingsvoorwaarden
Hoe voorkom je het
Fabrikanten kunnen de consistentie van de wanddikte verbeteren door:
-
Optimaliseren van verwarmingszones
-
Gebruik van de juiste plaatdikte
-
Verbetering van de malgeometrie
-
Beheersing van de vormtemperatuur
-
Testen van materiaaldistributie vóór massaproductie
Gelijkmatige verwarming is vooral belangrijk omdat verschillende delen van het plaatje verschillende hoeveelheden warmte kunnen nodig hebben, afhankelijk van de malstructuur.
2. Onvolledige vorming
Onvolledige vormen treedt op wanneer het verwarmde plastic niet volledig aan de mal voldoet.
Het resultaat kan zijn:
-
Ontbrekende details
-
Ondiepe holtes
-
Afgeronde hoeken
-
Onvolledige oppervlaktevoortplanting
Mogelijke oorzaken
-
Onvoldoende vormingstemperatuur
-
Onvoldoende vacuüm
-
Onvoldoende druk
-
Slechte schimmelontluchting
-
Materiaal niet correct geplaatst
Oplossingen
Check:
-
Verwarmingstemperatuur
-
Vacuümprestaties
-
Druksysteem
-
Schimmelontluchting
-
Materiële toestand
Voor complexe vormen kan drukvormen betere details bieden dan alleen vacuümvormen.
3. Rimpels en plooien
Rimpels kunnen op het oppervlak of rond diepe gaatjes ontstaan.
Mogelijke oorzaken
-
Ongelijke verwarming
-
Onjuiste materiaalplaatsing
-
Overmatige plaatbeweging
-
Slecht malontwerp
-
Verkeerde vormingsvoorwaarden
Preventie
Fabrikanten moeten:
-
Verbeter de positionering van de schoten
-
Optimalisatie van verwarmingsdistributie
-
Bekijk de malgeometrie
-
Aanpassing van de vormparameters
-
Behoud consistente materiaalkwaliteit
Rimpels moeten onderzocht worden voordat ze een terugkerend productieprobleem worden.
4. Webbing
Webbing ontstaat wanneer overtollig plastic materiaal ongewenste plooien vormt tussen aangrenzende holtes of rond complexe schimmelstructuren.
Het komt vooral vaak voor wanneer meerdere holtes dicht bij elkaar worden geplaatst.
Mogelijke oorzaken
-
Slechte holte indeling
-
Onvoldoende materiaalcontrole
-
Onjuiste verwarming
-
Overmatige materiaalbeweging
-
Onvoldoende malontwerp
Hoe je webbing vermindert
Mogelijke oplossingen zijn onder andere:
-
Herontwerpen van de spotief
-
Aanpassing van verwarmingszones
-
Verbetering van materiaalverdeling
-
Modificatie van de malgeometrie
-
Optimalisatie van vormomstandigheden
Vormontwerp is vaak een van de belangrijkste factoren bij het aanpakken van persistent webbing.
5. Scheuren en materiaalsplijten
Scheuren kunnen ontstaan wanneer het plastic verder wordt uitgerekt dan zijn vormingscapaciteit.
Mogelijke oorzaken
-
Materiaaltemperatuur te laag
-
Te grote vormdiepte
-
Onvoldoende materiaaldikte
-
Slechte materiaalkwaliteit
-
Scherpe malhoeken
Preventie
Fabrikanten zouden moeten beoordelen:
-
Plaatdikte
-
Vormingstemperatuur
-
Schimmelradius
-
Diepte van de holte
-
Materiaalkenmerken
Afgeronde overgangen en geschikte malgeometrie kunnen helpen om overmatige materiaalspanning te verminderen.
6. Overmatige uitdunning bij hoeken
Hoeken en diepe diepe gebieden ondervinden vaak meer uitrekking dan vlakke secties.
Dit kan zeer dunne plekken veroorzaken die het pakket kunnen verzwakken.
Mogelijke oorzaken
-
Diepe holteontwerp
-
Slechte materiaalverdeling
-
Hoge vormverhouding
-
Onjuist verwarmingsprofiel
Oplossingen
Fabrikanten kunnen overwegen:
-
Toenemende initiële plaatdikte
-
Optimalisatie van verwarming
-
Aanpassing van de malgeometrie
-
Gebruik van geschikte vormtechnologie
-
Beoordeling van holtediepte
Voor veeleisende toepassingen moet materiaalverdeling worden geëvalueerd tijdens de ontwikkeling van matrijzen en producten.
7. Oppervlaktesporen en slecht uiterlijk
Blisterverpakkingen worden vaak gebruikt voor retailproducten, dus visuele kwaliteit is belangrijk.
Oppervlakteproblemen kunnen onder meer zijn:
-
Krassen
-
Saaie gebieden
-
Ongelijkmatige textuur
-
Ongewenste markeringen
-
Bewolking
Mogelijke oorzaken
-
Vuile maloppervlakken
-
Overmatige verwarming
-
Materiaalverontreiniging
-
Onjuiste koeling
-
Beschadigd gereedschap
Preventie
Controleer regelmatig:
-
Plastic vellen
-
Malloppervlakken
-
Verwarmingssystemen
-
Vormgereedschappen
-
Productieomgeving
Het schoonhouden van schimmels en goed onderhouden kan de oppervlaktekwaliteit aanzienlijk verbeteren.
8. Bellen en luchtvang
Luchtbellen of opgesloten lucht kunnen ontstaan tussen het plastic en de mal.
Mogelijke oorzaken
-
Slechte schimmelontluchting
-
Onvoldoende vacuüm
-
Verontreiniging
-
Vocht
-
Onjuiste materiaalbehandeling
Oplossingen
Check:
-
Vacuümlijnen
-
Gaten voor schimmelontluchting
-
Materiaalopslag
-
Lakenschoonheid
-
Vacuümdruk
Effectieve luchtverwijdering is vooral belangrijk voor gedetailleerde thermogevormde producten.
9. Vervorming na vorming
Een blaar kan er direct na vorming correct uitzien, maar vervormen tijdens het afkoelen of na het verwijderen uit de mal.
Mogelijke oorzaken
-
Onvoldoende koeling
-
Ongelijkmatige materiaalspanning
-
Te hoge vormingstemperatuur
-
Slechte temperatuurregeling van de schimmel
-
Voortijdige ontvorming
Preventie
Fabrikanten moeten stabiele regels vaststellen:
-
Verwarmingsomstandigheden
-
Koelomstandigheden
-
Schimmeltemperatuur
-
Afvormingsprocedures
Het laten stabiliseren van het gevormde plastic voordat het verwijderd wordt, kan de dimensionale nauwkeurigheid verbeteren.
10. Onnauwkeurige afmetingen
Dimensionale variatie kan problemen veroorzaken tijdens:
-
Afdichting
-
Productinvoeging
-
Assemblage
-
Geautomatiseerde verpakking
Mogelijke oorzaken
-
Variatie in materiaaldikte
-
Onstabiele vormomstandigheden
-
Schimmelslijtage
-
Temperatuurfluctuaties
-
Inconsistente koeling
Oplossingen
Fabrikanten moeten regelmatig toezichthouden:
-
Productafmetingen
-
Schimmelconditie
-
Materiaaldikte
-
Machinetemperatuur
-
Vormdruk
Statistische procesbesturing kan nuttig zijn voor grootschalige productie.
11. Slechte knipkwaliteit
Na het vormen moet de blaar meestal worden geknipt.
Slecht snoeien kan het volgende veroorzaken:
-
Ongelijke randen
-
Smijten
-
Overtollig materiaal
-
Onjuiste afmetingen
Mogelijke oorzaken
-
Versleten snijgereedschappen
-
Onjuiste uitlijning
-
Slecht malontwerp
-
Onjuiste snijparameters
Preventie
Controleer regelmatig de snoeigereedschappen en zorg ervoor dat het snijproces goed is uitgelijnd met het gevormde product.
12. Slechte blaarafdichting
De kwaliteit van het vormen is slechts een onderdeel van het verpakkingsproces. De blaar moet ook correct worden afgesloten.
Veelvoorkomende afdichtingsproblemen zijn:
-
Zwakke binding
-
Onvolledige afdichting
-
Ongelijke afdichting
-
Materiële schade
-
Schillen
Mogelijke oorzaken
-
Onjuiste temperatuur
-
Onvoldoende druk
-
Onjuiste afdichtingstijd
-
Incompatibele materialen
-
Slechte gereedschappen
Fabrikanten moeten de afdichtmethode kiezen op basis van het blistermateriaal en het achterkantmateriaal.
Hoe je blarenverpakkingsfouten voorkomt
Hetvoorkomen van defecten is effectiever dan ze na productie te corrigeren.
1. Grondstoffen beheersen
Blijf consistent:
-
Materiaaldikte
-
Materiaalformulering
-
Plaatkwaliteit
-
Opslagcondities
2. Optimaliseer de verwarming
Verwarming moet een passend temperatuurprofiel over het hele laken bieden.
Vermijd het idee dat één temperatuurinstelling geschikt is voor elk product.
3. Het vacuümsysteem onderhouden
Check:
-
Vacuümdruk
-
Vacuümlijnen
-
Verbindingen
-
Kleppen
-
Schimmelontluchting
Een klein vacuümlek kan de vormconsistentie beïnvloeden.
4. Mallen en gereedschap onderhouden
Controleer regelmatig mallen op:
-
Slijtage
-
Schade
-
Verontreiniging
-
Geblokkeerde ventilatieopeningen
-
Dimensionale veranderingen
De staat van het gereedschap heeft een directe invloed op de vormkwaliteit.
5. Standaardiseer machineparameters
Documenteer belangrijke parameters zoals:
-
Verwarmingstemperatuur
-
Opwarmtijd
-
Vacuümomstandigheden
-
Druk
-
Afkoeltijd
-
Trimming-instellingen
Een gestandaardiseerd proces maakt de productie makkelijker te beheersen.
Een praktische checklist voor blisterverpakkingen
Voordat fabrikanten beginnen met massaproductie, moeten ze het volgende verifiëren:
-
Materiaalspecificatie
-
Plaatdikte
-
Verwarmingsuniformiteit
-
Schimmelconditie
-
Vacuümprestaties
-
Vormdruk
-
Koelprestaties
-
Productafmetingen
-
Snoeikwaliteit
-
Afdichtingssterkte
Het vroegtijdig testen van deze factoren kan grote hoeveelheden defecte verpakkingen voorkomen.
Wanneer moet je de mal aanpassen?
Niet elk vormprobleem kan worden opgelost door machineparameters te wijzigen.
Als er steeds een defect in hetzelfde gebied voorkomt ondanks stabiele verwerkingsomstandigheden, moet het malontwerp mogelijk worden herzien.
Mogelijke schimmelmodificaties zijn onder andere:
-
Aanpassing van de holtegeometrie
-
Verbetering van ventilatie
-
Veranderende diepganghoeken
-
Toenemende hoekstralen
-
Aanpassing van de ruimte tussen de holte
Optimalisatie van de malen moet worden uitgevoerd samen met machine- en materiaalevaluatie.
Het juiste blistervormingsapparaat kiezen
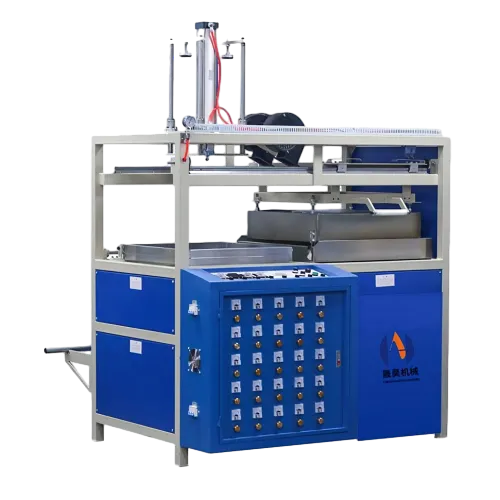
Een betrouwbare blistervormmachine moet stabiele controle bieden over:
-
Verhitting
-
Vorming
-
Vacuüm
-
Druk
-
Koeling
Voor fabrikanten die complexe verpakkingen produceren, moet apparatuur ook geschikt gereedschap en procesaanpassing ondersteunen.
De machine moet worden geselecteerd op basis van:
-
Productgrootte
-
Materiaaltype
-
Plaatdikte
-
Spotiefontwerp
-
Productievolume
-
Vereiste automatisering
Waarom kiezen voor Chenghao voor blisterverpakkingsoplossingen?
Chenghao Machinery levert apparatuuroplossingen voor kunststofvorming, afdichting en lastoepassingen.
De productmogelijkheden omvatten:
-
Blister formmachines
-
Blister sealmachines
-
Hoogfrequente machines
-
Plastische lasapparatuur
-
Ultrasone machines
-
Aangepaste machines
Voor fabrikanten die herhaalde blisterverpakkingsfouten ervaren, kan de juiste oplossing een combinatie zijn van materiaalanalyse, optimalisatie van machineparameters, malverbetering en apparatuurconfiguratie.
Chenghao kan helpen bij het evalueren van de productiebehoeften en het ontwikkelen van een geschikte verpakkingsoplossing.
Conclusie
Blisterverpakkingsdefecten kunnen het gevolg zijn van vele verschillende factoren, waaronder materiaalvariatie, ongelijkmatige verwarming, slechte vacuümprestaties, malontwerp, koelomstandigheden, trimmen en afdichten.
De meest effectieve manier om de kwaliteit te verbeteren is door het hele vormproces als één systeem te behandelen.
Fabrikanten zouden zich moeten richten op:
-
Consistente grondstoffen
-
Stabiele verwarming
-
Betrouwbare vacuüm- en drukregeling
-
Goed malontwerp
-
Gecontroleerde koeling
-
Nauwkeurig trimmen
-
Betrouwbare afdichting
-
Preventief onderhoud van apparatuur
Door deze factoren systematisch te beheersen, kunnen fabrikanten afval verminderen, het uiterlijk van verpakkingen verbeteren en een consistentere productie bereiken.
Neem contact op met Chenghao Machinery om uw problemen met blisterverpakkingen te bespreken en een vorm- of sealoplossing te vinden die is afgestemd op uw productiebehoeften.