
De materiaaldikte is de variabele die stilletjes bepaalt hoe een hogefrequentie lasrecept zich gedraagt. Dezelfde machine, elektrode en materiaalformulering lassen een 0,3 mm film in een fractie van een seconde en onderlassen vervolgens een plaat van 4 mm met identieke instellingen. Dit is geen machineinconsistentie — het is een direct gevolg van hoe diëlektrische verwarming werkt. Deze gids legt uit welke hechtheid bij hoge frequentie in het laswerk verandert, hoe elke dikteband moet worden behandeld en hoe de resulterende kwaliteit in de productie kan worden beheerst.
Waarom dikte het HF-lasproces verandert
Hoogfrequent lassen zorgt niet voor warmte van buitenaf. Een veld van 27,12 MHz wordt via de elektrode aangelegd, en de materiaalstack tussen elektrode en plaat fungeert als het diëlektricum van een condensator. Warmte wordt opgewekt door het hele materiaalvolume terwijl polaire moleculen trillen in het wisselende veld. Om het werkprincipe correct, volgen drie dikteconsequenties direct uit die geometrie.
Power Density
Dezelfde generatoroutput wordt verspreid over een groter volume naarmate de dikte toeneemt. Het vermogen per kubieke centimeter daalt, waardoor de verwarmingssnelheid daalt en de lastijd moet stijgen om dezelfde smeltdiepte te bereiken.
Voltage Demand
Een dikkere diëlektricum heeft een hogere spanning nodig om dezelfde interne veldsterkte te behouden. Voorbij een bepaalde spoorbreedte kunnen standaardgeneratoren het vereiste potentieel niet bereiken en blijft de las hangen.
Warmteverlies aan gereedschap
Dun materiaal heeft een hoge oppervlakte-volumeverhouding, waardoor een groter deel van de opgewekte warmte wordt weggeleid naar de elektrode en platen. Dunne meters verwarmen dus snel, maar verliezen ook snel warmte.
Tel daar de diëlektrische verliesfactor van het materiaal zelf bij — die bepaalt hoe gemakkelijk het op het veld reageert — en het wordt duidelijk waarom dikte en materiaaleigenschappen samen moeten worden beoordeeld in plaats van geïsoleerd.
Dikte-respons in één oogopslag
De vijf onderstaande banden dekken het overgrote deel van het industriële hoogfrequente laswerk. De gedragskolom beschrijft wat de operator daadwerkelijk op de machine zal waarnemen, en de risicokolom noemt het defect dat als eerste verschijnt wanneer het recept niet wordt aangepast.
1. Dunne materialen (0,1–0,6 mm): Beheer van doorlooprisico
Dun materiaal verwarmt zo snel dat het praktische probleem niet is om de lastemperatuur te bereiken, maar te stoppen voordat het materiaal afbreekt. Omdat het volume klein is, zal hetzelfde vermogen dat een dikke laag zachtjes zou verwarmen een dunne film vrijwel onmiddellijk tot smeltpunt brengen, en de elektroderanden concentreren het veld verder. Het resultaat is flitsen langs de naad, speldengaatjes en, als de isolatiefolie versleten is, vonken.
2. Medium Thickness (0,6–2 mm): Het stabiele werkvenster
Tussen ongeveer 0,6 mm en 2 mm ligt het gebied waar hoogfrequent lassen het meest voorspelbaar is. Er is genoeg materiaalvolume om de opgewekte warmte te absorberen zonder direct randfalen, en de spanning die nodig is om het veld te ondersteunen blijft comfortabel binnen de mogelijkheden van een standaardgenerator. Lasramen zijn breed, dus een kleine afwijking in vermogen of tijd veroorzaakt een geleidelijke sterkteverandering in plaats van een plotselinge defect.
Dit is ook de band waar kwaliteitsproblemen het makkelijkst te negeren zijn. Omdat het proces vergevingsgezind is, kan een verontreinigde elektrode of een gedeeltelijk verouderde oscillatorbuis degraderen lassterkte enige tijd voordat de naad zichtbaar bezwijkt. De discipline die hier telt is monitoring in plaats van frequent hertuning: registreer het gevalideerde recept, vergrendel het en gebruik peel- of tensile checks om drift te detecteren.
3. Dikke materialen (2–8 mm): Energievraag en lasdiepte
Naarmate de dikte voorbij ongeveer 2 mm groeit, combineren drie effecten waardoor lassen steeds moeilijker wordt. De vermogensdichtheid daalt omdat dezelfde output over meer materiaal wordt verdeeld; De spanning die nodig is om de veldsterkte te behouden stijgt, en overschrijdt uiteindelijk wat de generator kan leveren; En de warmte die in de kern wordt opgewekt, moet verder reizen naar de bindingsinterface, terwijl een groeiend deel verloren gaat in het gereedschap. Het symptoom is een naad die gevormd lijkt maar een koude verbinding levert — aan het oppervlak gebonden, niet vergroeid aan de grens.
Welke dikte verandert
- De benodigde lastijd neemt ongeveer toe met de energie die nodig is om smeltdiepte te bereiken
- De spanningsvraag stijgt, waardoor de hoofdruimte van de generator de beperkende factor wordt
- De afkoeltijd moet verlengen, omdat opgeslagen warmte blijft stromen nadat het veld stopt
- De klemdruk moet stijgen om het verbindingsinterface in nauw contact te houden
- De lasdiepte wordt visueel moeilijker te verifiëren, dus de meting vervangt inspectie met het oog
Hoe te compenseren
- Verwarm de stapel voor zodat de generator alleen het verschil hoeft te leveren
- Gebruik een gefaseerde cyclus: initiële verwarming, korte pauze, daarna een tweede verwarmingsstap
- Kies een generator met hoger vermogen en een bijpassende elektrodegebied
- Verhoog de afkoeltijd voordat je de pers opent
- Bevestig de lasdiepte door een monster te snijden, niet door het oppervlak te laten zien
4. Splitsingslagen en ongelijke dikte
Echte onderdelen zijn zelden één uniform blad. Een typische montage kan een 0,4 mm film, een 1,2 mm schuiminzetstuk en een 2 mm achterkant combineren. In een stapel van lagen in serie verdeelt de aangelegde spanning zich tussen deze lagen, en ontvangt de laag met de grootste impedantie het grootste deel van het veld. Die laag verwarmt eerst en het snelst, wat handig is als het de bedoelde hechtingslaag is en een defectbron als dat niet zo is.
Parameterinstellingen per dikteband
De onderstaande tabel vat samen hoe de hoofdinstellingen moeten bewegen naarmate de meter toeneemt. De waarden zijn indicatieve startpunten voor industriële apparatuur, geen vervanging voor het kwalificeren van het recept op de daadwerkelijke batch van het onderdeel en materiaal.
De rol van voorverhitting bij het lassen van dik materiaal
Voor gauges boven ongeveer 2 mm is voorverwarmen de meest effectieve manier om het proces weer in een comfortabel werkbereik te brengen. Het verhogen van de stapeltemperatuur vóór de RF-cyclus vermindert de extra energie die de generator moet leveren, wat de lastijd verkortt en, belangrijker nog, de spanning verlaagt die de elektrode moet volhouden. De warmte verdrijft ook het oppervlak en absorbeert vocht, waardoor een veelvoorkomende trigger voor vonken in dikke constructies wordt weggenomen.
Een speciale hoogfrequente voorverwarmer integreert in de lijn voor het lasstation zodat het materiaal bij een constante temperatuur de pers binnenkomt. Consistentie is belangrijker dan het absolute setpoint: een uniforme stapel van 40 °C last veel voorspelbaarder dan een die varieert tussen 20 °C en 55 °C over het onderdeel.
Tooling and Electrode Design for Different Gauges
De geometrie van de elektrode moet de dikte volgen. Een profiel dat geoptimaliseerd is voor een 0,3 mm-film concentreert het veld zo agressief dat het een 3 mm vel zal verbranden; Omgekeerd verspreidt een elektrode die is ontworpen voor dik materiaal energie te wijd om dunne film betrouwbaar te lassen. Randradius, werkspleet, isolatiedikte en oppervlakteafwerking moeten allemaal opnieuw worden gespecificeerd wanneer de gauge-band verandert — de principes zijn uiteengezet in onze gids voor elektroden ontwerpen.
Verbruiksartikelen zijn net zo belangrijk als de elektrode zelf. Isolatie en antiflitsfilm moeten dik genoeg zijn om de hogere spanning op dikke stacks te weerstaan, terwijl hoogfrequente accessoires zoals de boogonderdrukker en aardingsborstels moeten worden geïnspecteerd telkens wanneer de dikteband verandert, omdat hun werkcyclus daarmee meeverandert.
Quality Control: Verifiëring van lasdiepte en consistentie
Het uiterlijk van het oppervlak is een slechte indicator van laskwaliteit, vooral bij dik materiaal waar een overtuigend ogende naad een niet-gesmolten interface kan verbergen. Verificatie moet daarom dimensionaal en mechanisch zijn in plaats van visueel.
Praktische regels voor diktecontrole
De meeste kwaliteitsproblemen gerelateerd aan dikte zijn te voorkomen met een klein aantal bedrijfsregels. Ze gelden evenzeer voor het verbeteren van de laskwaliteit van PVC op gevestigde lijnen en het kwalificeren van een nieuw onderdeel op een nieuwe machine.
01 — Kwalifiseer het recept per gauge band
Draag geen enkel recept over diktebanden. Stel instellingen vast en registreer voor elk band- of onderdeelnummer, en beperk de toegang van de operator zodat de gevalideerde waarden niet zomaar kunnen worden aangepast.
02 — Zet op het dunste gedeelte
Wanneer de dikte binnen een onderdeel of tussen batches varieert, stel je het recept in om het dunste materiaal te beschermen. Onderlassen kan de dikke sectie worden gecorrigeerd; Het verbranden van de dunne sectie kan dat niet.
03 — Meten, Niet Schatten, Meten
Meet inkomend materiaal met een gekalibreerde meter en noteer het resultaat. De nominale dikte die door een leverancier wordt opgegeven, is geen productietolerantie, en kleine absolute verschillen zijn het belangrijkst bij dunne film.
04 — Voorverwarmen voor de pers
Boven 2 mm verkorten stabiele voorverwarming de cyclus en vermindert de spanning die de generator moet leveren. Beheers de temperatuur, niet alleen de aanwezigheid van warmte.
05 — Koppel de gereedschappen aan de meter
Specificeer de elektroderandradius, werkruimte en isolatiedikte opnieuw telkens wanneer de dikteband verandert. Gereedschap dat is overgenomen van een andere meter is een veelvoorkomende verborgen oorzaak van defecten.
06 — Controleer lasdiepte per sectie
Voor dik materiaal bevestig dat de smelt het beoogde interface heeft bereikt door een monster in secties te snijden. Alleen het uiterlijk van het oppervlak zal geen koude naad onder een goed gevormde naad onthullen.
Veelgestelde Vragen
Lasmateriaaldikte buiten je huidige bereik?
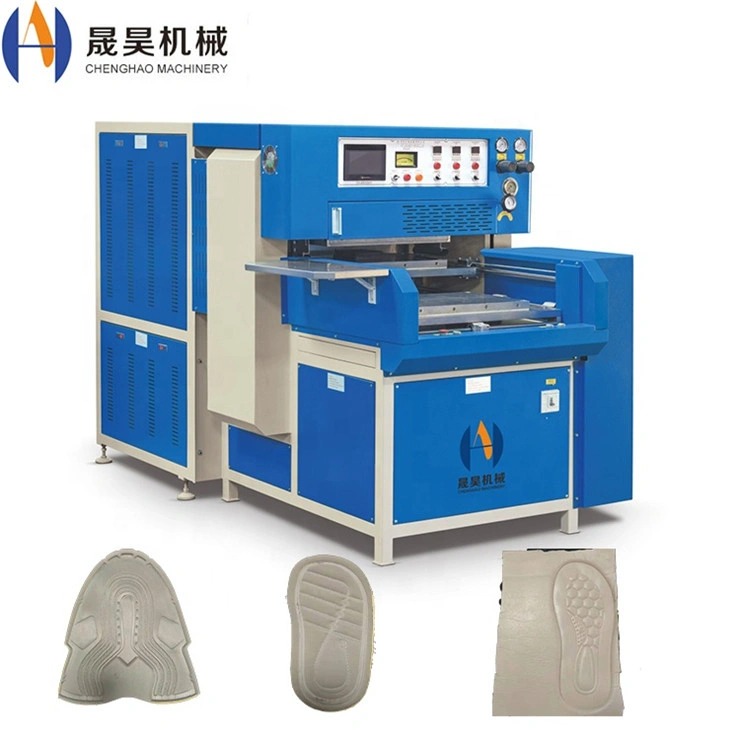
Chenghao Machinery levert hoogfrequente lasmachines, voorverwarmers, elektroden en accessoires voor dunne films tot dikke meerlaagse assemblages. Stuur ons uw materiaalspecificatie, onderdeeldikte en productiebehoefte voor een matchende machine en procesaanbeveling.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China