
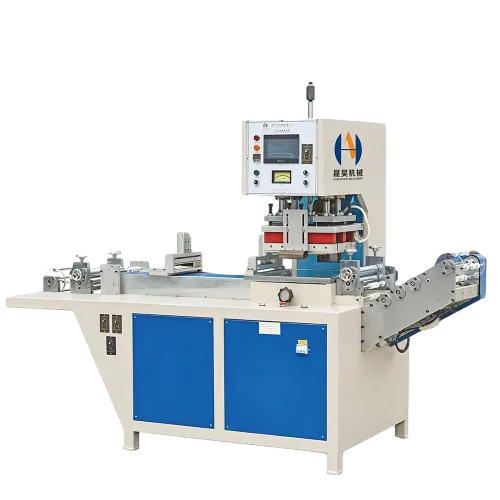
Flexibel PVC is het meest responsieve materiaal bij hoogfrequent lassen, wat het selecteren van machines bedrieglijk moeilijk maakt. Bijna elke machine last een PVC-testcoupon, dus de beslissing kan niet alleen op basis van een demonstratie worden genomen — het moet worden genomen op onderdeelafmetingen, elektrodeoppervlak, cyclustijd en volume. Het kiezen van een hoogfrequente lasmachine voor PVC is eigenlijk een reeks van zeven technische beslissingen, en als je er één fout hebt, blijkt het later als lange cycli, verbrande naden of een machine die niet efficiënt geladen kan worden. Deze gids behandelt elke beslissing in volgorde.
Begin met het onderdeel, niet met de machine
Elke belangrijke specificatie volgt uit het onderdeel zelf. Voordat machines worden vergeleken, moeten de volgende kenmerken worden opgeschreven en bevestigd, omdat elk kenmerk het uitrustingsbereik beperkt.
Beslissing 1 — Formaat van de generator naar het lasgebied
Kracht mag nooit op zichzelf worden gespecificeerd. Wat telt is de relatie tussen de generatoroutput en het gebied van de elektrode dat onder spanning moet worden gezet, omdat er in één keer warmte over dat hele gebied wordt opgewekt. Een grote elektrode op een te kleine generator zorgt voor lange lastijden, waarbij warmte van de naad naar het omringende materiaal migreert — de klassieke route naar vervorming en inconsistente sterkte.
Deze bereiken zijn indicatieve startpunten voor flexibel PVC. Dikke of sterk geplastificeerde materialen, strakke cyclustijddoelen en meerlaagse stapels verhogen de vereiste, dus de uiteindelijke beoordeling moet worden bevestigd door een echt monster te lassen in plaats van van van een tafel te accepteren. Het volledige scala aan beschikbare beoordelingen en configuraties kan worden beoordeeld op de hoog frequentie machinebereik.
Decision 2 — pas de configuratie aan op output
Zodra de stroom is gestabiliseerd, is de volgende vraag hoe de machine wordt geladen en gedraaid. Deze beslissing heeft meer invloed op de eenheidskosten dan welke andere dan ook, omdat deze bepaalt hoeveel tijd de operator besteedt aan het hanteren van onderdelen in plaats van ze te lassen.
Een nuttige test is het vergelijken van lastijd met de totale cyclustijd. Als de pers langer stil staat dan hij las, is de beperking de aanleg, niet het vermogen — en overstappen op een twee-station opstelling levert meer output dan het verhogen van de generatorcapaciteit. Voor enkelstationswerk is de praktische machine een enkelkop hoogfrequente machine, terwijl grootschalige productie waarbij de belasting overwint normaal gesproken wordt uitgevoerd op een dubbelkop hoogfrequente stijl="dubbelkop hoogfrequente machine.
Beslissing 3 — Elektrode- en malcapaciteit
De elektrode is waar het proces daadwerkelijk plaatsvindt, en het is het deel van de aankoop dat het vaakst ondergespecificeerd wordt. Voor PVC-producten moet de elektrode meestal een naad lassen, de omtrek afsnijden en een oppervlaktepatroon in dezelfde streek persen, wat eisen stelt aan zowel het materiaal als de machine die het vervoert.
Lass en snij in één keer
Een enkel gereedschap dat afdicht en trimt verwijdert een downstream-operatie, maar vereist nauwkeurige persuitlijning en een stijve montage. Bevestig dat de machine de tolerantie kan aanhouden die je omtrek vereist.
Embossing and Pattern Depth
Waar de elektrode ook moet embossen, worden patroondiepte en de beschikbare druk gekoppeld. Onvoldoende klemkracht zorgt voor een ondiep patroon, ongeacht hoe de elektrische instellingen worden ingesteld.
Gereedschapswijziging en Variatie
Als meerdere productformaten op één machine worden uitgevoerd, specificeer dan een montagesysteem dat snelle, herhaalbare gereedschapswisseling mogelijk maakt in plaats van de elektrode telkens opnieuw uit te lijnen.
Elektrodemateriaal, randradius en de werkruimte beïnvloeden direct de naadkwaliteit, en een machine die geen goed ontworpen gereedschap kan accepteren, zal het proces beperken, ongeacht de generator. Details van het gereedschap zelf worden behandeld op de high frequency mould page, en de ontwerpregels worden apart vastgesteld.
Decision 4 — PVC-specifieke machinevereisten
PVC gedraagt zich anders dan andere HF-lasbare kunststoffen op manieren die de machinespecificatie zelf beïnvloeden, niet alleen het recept. Omdat het materiaal degradeert en waterstofchloride vrijgeeft bij oververhitting, en omdat plasticisator na verloop van tijd uit het plaatje kan migreren, zijn verschillende machinekenmerken belangrijker voor PVC dan voor andere polymeren.
Decision 5 — Besturingssysteem en receptbeheer
Twee machines met dezelfde vermogenswaarde kunnen enorm verschillen in hoe consistent ze een recept vasthouden. Voor PVC, waar het acceptabele venster tussen een zwakke las en een verbrande naad smaller is dan bij de meeste materialen, vertaalt de kwaliteit van de controle zich direct in het vloeivermogen.
Decision 6 — specificeer het Accessoires- en Reservepakket.
Accessoires worden vaak weggelaten in de eerste offerte en vervolgens gefragmenteerd gekocht, tegen hogere kosten en met productieonderbrekingen. Omdat ze met voorspelbare snelheden slijten, moeten ze samen met de machine worden gespecificeerd en bevoorraad worden voordat ze in gebruik worden genomen. De volledige lijst van verbruiksartikelen staat op de pagina high frequency accessories.
Wanneer de materiaalstapel dik is of lagen bevat die ongelijk verwarmen, wordt het toevoegen van een hoogfrequente voorverwarmer voor de pers vaak aanzienlijk verbreed het procesvenster voor een bescheiden deel van de machinekosten.
Decision 7 — Service, Onderdelen en Inbedrijfstellingsondersteuning
Een hoogfrequente machine is een langlevend bezit, en de kosten van downtime gedurende de levensduur overstijgen doorgaans het verschil in aankoopprijs tussen leveranciers. Het ondersteuningspakket moet daarom net zo zorgvuldig worden geëvalueerd als de specificatie.
Vraag het aan de leverancier
- Worden oscillatorbuizen en verbruiksartikelen lokaal op voorraad gehouden?
- Hoe worden elektroden en mallen vervaardigd en vervangen?
- Zijn ingebruikname en training voor operators inbegrepen?
- Welke documentatie wordt geleverd — elektrische tekeningen, onderhoudsschema, recepten?
- Welke garantievoorwaarden gelden en welke reactietijd wordt aangeboden?
- Kan de machine met ons materiaal worden getest voordat hij hem koopt?
Evalueer het antwoord
- Reservebeschikbaarheid bepaalt hoe lang een storing de productie stopt
- Interne gereedschapsproductie verkort de lus wanneer een product verandert De
- kwaliteit van de training bepaalt hoe snel de machine de bestemde output bereikt
- De kwaliteit van de documentatie bepaalt hoe goed het proces het personeelsverloop doorstaat
- Een monstertest laat zien of de specificatie realistisch is voor uw PVC
Test voordat je koopt
Omdat flexibel PVC op bijna elke machine las, is een demonstratie alleen zinvol als het jouw materiaal en de geometrie van je onderdeel gebruikt. Stuur een leverancier het volgende en vraag om de monsters terug te sturen met de gebruikte cyclustijd en instellingen.
Selectiechecklist
01 — Lasgebied en generatorbeoordeling
Bevestig dat het vermogen is gekoppeld aan het elektrodegebied, niet geselecteerd uit een catalogus in isolatie. Controleer met een proeflas op de beoogde cyclustijd.
02 — Cyclustijd ten opzichte van de afhandelingstijd
Meet hoe lang de pers per cyclus stil staat. Als de stationaire tijd overheerst, zal een twee-station of roterende configuratie het vermogen veel meer verhogen dan extra vermogen.
03 — Tooling Scope en Changeover
Bepaal of het gereedschap in één slag las, snijdt en reliëft maakt, en hoe snel dit tussen productvarianten moet worden aangepast.
04 — Extractie- en Corrosiebescherming
PVC-dampen zijn zowel corrosief als onaangenaam. Specificeer extractie bij de elektrode en geschikte bekleding op gereedschap en contacten.
05 — Controle resolutie en receptopslag
Fijne timer- en stroomverhogingen, opgeslagen recepten en beperkte toegang voor operators zijn meer waard op PVC dan op de meeste materialen.
06 — verbruiksartikelen inbegrepen en op voorraad
Prijs de machine samen met een startvoorraad buizen, dempers, isolatiefolie en borstels zodat de productie niet wordt vertraagd door een verbruiksbestelling.
07 — Voorverwarmingsbeslissing
Als de stack ongeveer 2 mm groter is dan 2 mm of schuim bevat, neem dan voorverwarming op in de oorspronkelijke specificatie in plaats van deze na installatie toe te voegen.
08 — Ondersteuning en Documentatie
Bevestig de beschikbaarheid van reservedelen, gereedschapsproductiecapaciteit, inbedrijfstelling, training en de documentatie die het proces later jaar reproduceerbaar maakt.
Voor een bredere bespreking van hoe het proces samenwerkt met materiaaleigenschappen, zie de gids over het kiezen van de juiste kunststof lasmachine voor PVC- en TPU-materialen.
Veelgestelde Vragen
Hulp nodig bij het specificeren van een PVC-lasmachine?
Chenghao Machinery produceert hoogfrequente lasmachines van 3 kW tot 60 kW in single-head, double-head, roterende en automatische configuraties, en produceert de elektroden en mallen die elke toepassing vereist. Stuur ons uw onderdeeltekening, PVC-specificatie en doeloutput voor een bijpassende aanbeveling.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China