
Inleiding
Voor fabrikanten die met PVC-producten werken, is het bereiken van consistente laskwaliteit essentieel voor de duurzaamheid, het uiterlijk en de productie-efficiëntie van het product. Hoogfrequent PVC-lassen wordt veel gebruikt om PVC-films, platen, gecoate stoffen en flexibele kunststofmaterialen te verbinden, omdat het sterke en continue verbindingen kan creëren zonder extra lijmen.
Echter, zelfs bij een hoogwaardige hoogfrequente lasmachine kunnen lasfouten optreden wanneer materiaaleigenschappen, machineparameters, elektrodeontwerp, druk of koelomstandigheden niet goed worden gecontroleerd.
Veelvoorkomende problemen zijn zwakke lassen, onvolledige afdichting, overmatige markeringen, materiaalvervorming en inconsistente lassterkte.
Deze gids legt de belangrijkste factoren uit die de kwaliteit van PVC-lassen beïnvloeden en biedt praktische methoden die fabrikanten kunnen gebruiken om de productie van hoge frequenties te verbeteren.
Wat is hoogfrequent PVC-lassen?
Hoogfrequent PVC-lassen gebruikt elektromagnetische energie om warmte te genereren binnen geschikte PVC-materialen.
Tijdens het proces worden PVC-materialen tussen elektroden geplaatst. De machine genereert een hoogfrequent elektromagnetisch veld, waardoor de moleculen in het materiaal reageren op het veld en warmte genereren.
Er wordt druk uitgeoefend terwijl het materiaal de vereiste lascondities bereikt. Nadat de energie is verwijderd, wordt het materiaal onder druk gehouden terwijl het afkoelt en stijgt.
Het resultaat is een permanente binding tussen de PVC-lagen.
Hoogfrequent PVC-lassen wordt vaak gebruikt voor:
-
PVC-verpakking
-
Opblaasbare producten
-
PVC-zakken
-
Medische producten
-
Synthetisch leer
-
Zeilen
-
Reclameproducten
-
Materialen voor auto-interieur
Waarom is de kwaliteit van PVC-lassen belangrijk?
Een slechte las kan zowel de productprestaties als de productie-efficiëntie beïnvloeden.
Afhankelijk van de toepassing kan onvoldoende lassen resulteren in:
-
Lekage
-
Verminderde mechanische sterkte
-
Loslaten tijdens gebruik
-
Slecht uiterlijk
-
Hogere slooppercentages
-
Productiestilstand
Voor producten zoals opblaasbare goederen of verzegelde PVC-verpakkingen kan de laskwaliteit direct bepalen of het eindproduct presteert zoals bedoeld.
Consequent lassen is daarom niet alleen een kwaliteitscontrolekwestie, maar ook een belangrijke factor bij het beheersen van productiekosten.
1. Selecteer PVC-materialen met consistente eigenschappen
Materiaalconsistentie is een van de eerste factoren die fabrikanten moeten onderzoeken wanneer de laskwaliteit onverwacht verandert.
PVC-materialen kunnen variëren in:
-
Dikte
-
Weekmakerinhoud
-
Oppervlaktecoating
-
Hardheid
-
Diëlektrische eigenschappen
-
Formulering
Zelfs als twee materialen als PVC worden beschreven, kan hun lasgedrag verschillen.
Hoe je materiaalconsistentie verbetert
Fabrikanten moeten:
-
Gebruik materialen van gekwalificeerde leveranciers
-
Houd de materiaalspecificaties consistent
-
Controleer regelmatig de materiaaldikte
-
Bewaar PVC goed
-
Test nieuwe materiaalpartijen vóór massaproductie
Als lasparameters voor één PVC-formulering zijn ontwikkeld, kan het overschakelen naar een ander materiaal zonder procestesten leiden tot inconsistente resultaten.
2. Beheersmateriaaldikte
PVC-dikte heeft direct invloed op het lasgedrag bij hoge frequenties.
Dikkere materialen kunnen andere energie- en drukcondities vereisen dan dunne films.
Als de lasparameters niet dienovereenkomstig worden aangepast, kunnen fabrikanten het volgende ervaren:
-
Onvolledig lassen
-
Overmatige verwarming
-
Oppervlakteschade
-
Zwakke binding
Voor consistente productie moet de materiaaldikte binnen een gecontroleerde tolerantie blijven.
Wanneer producten meerdere PVC-lagen met verschillende diktes gebruiken, moet het lasproces specifiek voor die structuur worden getest.
3. Optimaliseer hoogfrequent vermogen
Machinevermogen bepaalt hoeveel hoogfrequente energie aan het lasgebied kan worden geleverd.
Onvoldoende energie kan resulteren in:
-
Zwakke lassen
-
Onvolledige binding
-
Slechte afdichting
Overmatige energie kan het volgende veroorzaken:
-
Materiaal oververhit
-
Brandwonden
-
Oppervlaktevervorming
-
Schade rond het lasgebied
Het doel is niet simpelweg om meer energie te gebruiken.
Het doel is voldoende energie te leveren om betrouwbare bindingen te bereiken zonder het materiaal onnodig te verhitten.
Fabrikanten zouden geschikte parameters moeten vaststellen door middel van monstertesten in plaats van te vertrouwen op maximale machinekracht.
4. Pas de lastijd zorgvuldig aan
Lastijd is een andere belangrijke procesparameter.
Als de lastijd te kort is, kan het PVC niet de vereiste bondingcondities bereiken.
Als de lastijd te lang is, kan overmatige hitte het materiaal beschadigen.
Een stabiel productieproces moet daarom consistent blijven:
-
Lastijd
-
Vermogensniveau
-
Druk
-
Afkoeltijd
Bij het wijzigen van materiaaldikte of productontwerp moet de lastijd mogelijk worden aangepast.
5. Handhaaf stabiele druk
Druk helpt om de PVC-lagen tijdens het lasproces nauw in contact te brengen.
Onvoldoende druk kan leiden tot:
-
Ongelijke binding
-
Luchtspleten
-
Zwakke lassen
Overmatige druk kan het volgende veroorzaken:
-
Overmatige materiaalvervorming
-
Ongewenste markeringen
-
Schade aan het productoppervlak
De juiste druk hangt af van het materiaal, de productstructuur, het lasoppervlak en het ontwerp van de elektrode.
Stabiele mechanische beweging is net zo belangrijk als de drukinstelling zelf.
6. Let op het ontwerp van elektroden
De elektrode is een van de belangrijkste componenten in een hoogfrequente lasinstallatie.
De elektrode bepaalt waar de hoogfrequente energie geconcentreerd is en bepaalt de vorm van het lasgebied.
Slecht elektrodeontwerp kan het volgende veroorzaken:
-
Ongelijk lassen
-
Inconsistente afdichting
-
Overmatige verwarming
-
Onvolledige binding
-
Moeilijke productpositionering
Een geschikte elektrode moet worden ontworpen volgens de volgende vereisten:
-
Productgeometrie
-
Laspatroon
-
Materiaaldikte
-
Vereiste afdichtingsbreedte
-
Productievereisten
Voor producten met complexe vormen kunnen op maat gemaakte elektroden de consistentie van het lassen aanzienlijk verbeteren.
7. Houd elektroden schoon en goed onderhouden
Zelfs een goed ontworpen elektrode kan prestaties verliezen als deze niet goed wordt onderhouden.
Residu of besmetting op het elektrodeoppervlak kan invloed hebben:
-
Energiedistributie
-
Productuiterlijk
-
Lassconsistentie
Fabrikanten moeten regelmatige inspectie- en reinigingsprocedures invoeren.
Elektroden moeten ook worden gecontroleerd op:
-
Oppervlakteschade
-
Slijtage
-
Vervorming
-
Uitlijningsproblemen
Als een elektrode beschadigd of versleten raakt, kan vervanging of reparatie noodzakelijk zijn.
8. Controleer de uitlijning van de elektrode
Elektrode-uitlijning is vooral belangrijk bij het produceren van producten met precieze laspatronen.
Een verkeerde uitlijning kan ervoor zorgen dat de lasdruk en energie ongelijk worden verdeeld.
Mogelijke resultaten zijn onder andere:
-
De
ene kant laat goed lassen terwijl de andere kant zwak blijft
-
Ongelijke laslijnen
-
Materiaalvervorming
-
Inconsistente productuitstraling
Regelmatige uitlijningscontroles kunnen helpen deze problemen te voorkomen.
9. Verbetering van koeling
Koeling wordt vaak over het hoofd gezien wanneer fabrikanten zich vooral op verwarming richten.
Nadat de hoogfrequente energie is verwijderd, moet het gelaste gebied onder gecontroleerde druk afkoelen.
Onvoldoende koeling kan het volgende veroorzaken:
-
Lasvervorming
-
Verminderde dimensionale stabiliteit
-
Zwakke eindbinding
Een stabiele koelfase zorgt ervoor dat het materiaal correct kan stollen en de beoogde vorm behoudt.
Voor veeleisende toepassingen moeten koelcondities worden opgenomen als onderdeel van de algemene processpecificatie.
10. Houd PVC-oppervlakken schoon
Vervuiling tussen PVC-lagen kan de laskwaliteit verminderen.
Mogelijke verontreinigingen zijn onder andere:
-
Stof
-
Olie
-
Vocht
-
Productieresiduen
-
Vreemde deeltjes
Deze verontreinigingen kunnen voorkomen dat de materiaaloppervlakken goed contact maken.
Voor lassen moeten fabrikanten het materiaal en de werkruimte schoon houden.
Goede schoonmaak kan onnodige lasfouten verminderen.
11. Stabiele machineprestaties behouden
Een hogefrequentielasmachine moet regelmatig worden geïnspecteerd om een stabiele werking te garanderen.
Belangrijke gebieden zijn onder andere:
-
Hoogfrequentiegenerator
-
Stroomvoorziening
-
Elektrische componenten
-
Perssysteem
-
Koelsysteem
-
Besturingssysteem
Onverwachte veranderingen in machineprestaties kunnen leiden tot inconsistente lasresultaten, zelfs als de productieparameters ongewijzigd blijven.
Preventief onderhoud kan helpen om mogelijke problemen te identificeren voordat ze grote productiebatches beïnvloeden.
12. Gebruik een gestandaardiseerd lasproces
Een gestandaardiseerd proces maakt het makkelijker om variabelen te identificeren en te controleren.
Fabrikanten moeten belangrijke parameters noteren zoals:
-
Materiaalspecificatie
-
Materiaaldikte
-
Lasvermogen
-
Lastijd
-
Druk
-
Afkoeltijd
-
Elektrodespecificatie
Wanneer er een defect optreedt, maken deze gegevens het oplossen van problemen veel eenvoudiger.
Een gestandaardiseerd proces helpt ook verschillende operators om consistentere resultaten te behalen.
Veelvoorkomende PVC-lasdefecten en mogelijke oorzaken
| Lasprobleem | Mogelijke oorzaken |
|---|---|
| Zwakke las | Onvoldoende energie, druk of ongeschikt materiaal |
| Onvolledige afdichting | Onvoldoende verwarming of slecht elektrodecontact |
| Brandwonden | Overmatige energie- of lastijd |
| Ongelijk lassen | Elektrode-misalignment of inconsistente druk |
| Materiaalvervorming | Overmatige hitte of druk |
| Slechte uitstraling | Verontreiniging, gereedschapsproblemen of onjuiste parameters |
| Inconsistente sterkte | Materiaalvariatie of onstabiele machineprestaties |
De exacte oorzaak moet worden bevestigd door testen, omdat hetzelfde defect meerdere mogelijke oorzaken kan hebben.
Een praktisch proces om de laskwaliteit te verbeteren
Wanneer een fabrikant last heeft van een onstabiele PVC-laskwaliteit, kan het tegelijk wijzigen van meerdere parameters het probleemoplossen bemoeilijken.
Een betere aanpak is het gebruik van een gecontroleerd testproces.
Stap 1: Bevestig het materiaal
Check:
-
Materiaaltype
-
Dikte
-
Leverancier
-
Batchconsistentie
Stap 2: Inspecteer het gereedschap
Check:
-
Toestand van de elektrode
-
Elektrode-uitlijning
-
Laspatroon
-
Contactoppervlak
Stap 3: Controleer machineparameters
Record:
-
Macht
-
Lastijd
-
Druk
-
Afkoeltijd
Stap 4: Test één variabele tegelijk
Maak gecontroleerde aanpassingen en registreer de resultaten.
Stap 5: Stel standaardparameters vast
Zodra de optimale combinatie is bevestigd, documenteer je het proces en gebruik je het als productiestandaard.
Deze aanpak kan onnodige trial-and-error verminderen.
Wanneer moeten fabrikanten een op maat gemaakte hoogfrequente machine overwegen?
Standaardapparatuur kan voldoende zijn voor gangbare PVC-producten, maar gespecialiseerde producten kunnen aangepaste apparatuur vereisen.
Een op maat gemaakte hoogfrequente lasmachine kan geschikt zijn wanneer fabrikanten behoefte hebben:
-
Grote lasgebieden
-
Complexe laspatronen
-
Gespecialiseerde productafmetingen
-
Geautomatiseerde voeding
-
Automatische positionering
-
Geïntegreerde productieprocessen
Aangepaste apparatuur kan worden ontwikkeld rond het daadwerkelijke product en de productieworkflow in plaats van het product te dwingen in een standaardmachine te passen.
Waarom kiezen voor Chenghao voor hoogfrequent PVC-lassen?
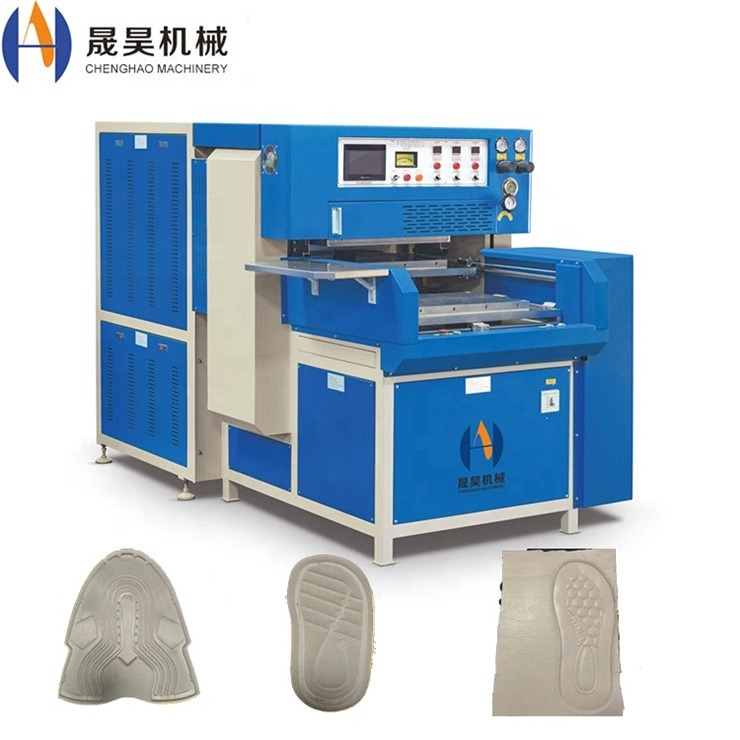
Chenghao Machinery levert hoogfrequente lasapparatuur en op maat gemaakte kunststofverwerkingsoplossingen voor fabrikanten met verschillende productiebehoeften.
De apparatuuroplossingen bestrijken toepassingen waaronder:
-
PVC-lassen
-
Plastisch lassen
-
Hoogfrequente afdichting
-
Blister verpakking
-
Gespecialiseerde kunststofverwerking
Voor fabrikanten die een onstabiele laskwaliteit ervaren, is de juiste combinatie van machineconfiguratie, elektrodeontwerp, procesparameters en materiaalcontrole essentieel.
Chenghao kan klanten ondersteunen bij het evalueren van productiebehoeften en het ontwikkelen van geschikte apparatuur- en gereedschapsoplossingen.
Conclusie
Het verbeteren van de kwaliteit van PVC-lasservices vereist meer dan alleen het verhogen van het machinevermogen. Betrouwbare productie van hoge frequenties is afhankelijk van de interactie van materiaaleigenschappen, lasparameters, druk, elektrodeontwerp, koeling, machineconditie en procescontrole.
Fabrikanten kunnen de consistentie van het lassen verbeteren door:
-
Beheersing van materiaalkwaliteit en dikte
-
Optimalisatie van kracht en lastijd
-
Stabiele druk handhaven
-
Met goed ontworpen elektroden
-
Controleren van de uitlijning van gereedschappen
-
Koelcondities reguleren
-
Regelmatig onderhouden van de machine
-
Standaardisatie van productieparameters
Een systematische aanpak kan defecten verminderen, de lassterkte verbeteren en de productie-efficiëntie verhogen.
Neem contact op met Chenghao Machinery om uw PVC-lasbehoeften te bespreken en een hoogfrequente lasoplossing te verkennen die is ontworpen voor uw specifieke product en productieproces.