
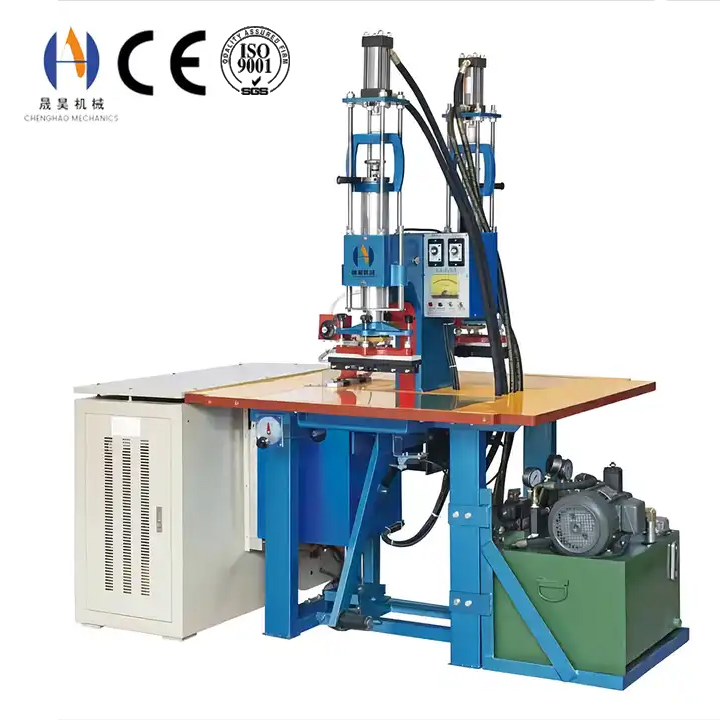
Loop langs een hogefrequentielaslijn en je zult merken dat vermogen en lastijd constant worden gevolgd, terwijl de hoge frequentie las-elektrodedruk meestal blijft staan waar deze op de dag van installatie werd ingesteld. Dat is een vergissing. Druk drukt de onderdelen niet simpelweg samen — het verwijdert de luchtfilm ertussen, houdt het verzachte polymeer vast terwijl de verbinding vormt, regelt hoeveel warmte er in het gereedschap ontsnapt, en houdt de naad vast totdat deze sterk genoeg is om te hanteren. Als je het verkeerd doet, compenseert geen enkele vermogensaanpassing, want de andere drie variabelen kunnen een gewricht dat niet goed wordt vastgehouden niet repareren.
Wat elektrodedruk eigenlijk doet
Druk wordt vaak beschreven als "de onderdelen samenklemmen", wat onderschat hoeveel taken het in één cyclus uitvoert. Vier verschillende functies vinden tegelijkertijd plaats, en elke functie faalt anders wanneer de kracht verkeerd is.
Echt contact tot stand brengen
Geen van beide vellen is perfect vlak. Golving aan het oppervlak en ingesnoerde lucht laten microscopische openingen achter die het elektrische veld niet uniform kan overbruggen. Druk sluit die openingen, zodat de las zich over de hele naad vormt in plaats van op geïsoleerde contactpunten.
Het Smelten Confinen
Zodra de interface zachter wordt, gedraagt het zich als een viskeuze vloeistof. Druk houdt het waar het gewricht nodig is. Zonder voldoende afsluiting schuimt het materiaal en zet het uit van de naad af, waardoor er gaten en een zwakke, poreuze laslijn ontstaat.
Het thermische pad wijzigen
Een strakker contact leidt meer warmte uit het materiaal en in de elektrode. Dit is een echte variabele, geen bijwerking: verhoogde druk kan de stijging van de lastemperatuur vertragen, waardoor druk en lastijd niet apart geoptimaliseerd kunnen worden.
Het gewricht vasthouden tijdens koeling
De las is alleen zo sterk als de druk die wordt uitgeoefend tijdens het verharden. Laat de kracht te vroeg los, dan loslaat de naad intern terwijl hij nog zacht is — de klassieke breuk die op de dag zelf door de inspectie komt en dagen later als een afschilfering of lek verschijnt.
Het relatieve belang van deze vier functies verschuilt met het materiaal en de stapel, waardoor een drukinstelling niet tussen producten kan worden overgedragen. De bredere wisselwerking tussen druk, materiaalgedrag en lassterkte wordt weergegeven in welke factoren beïnvloeden de lassterkte bij hoge frequenties.
Het Drukvenster
Elk materiaal en elke stapel heeft een bruikbare drukband in plaats van één enkele juiste waarde, en de gevolgen van het missen daarvan in beide richtingen zijn heel verschillend. In de praktijk komt te weinig druk veel vaker voor dan te veel, omdat een machine die weinig kracht heeft, eruitziet alsof hij weinig vermogen heeft.
Het drie-traps drukprofiel
Druk is geen enkel getal in een goed gecontroleerde cyclus. De meeste machines volgen het door drie fasen, en veel van de problemen die worden toegeschreven aan "de verkeerde druk" zijn eigenlijk de juiste druk die op het verkeerde moment wordt uitgeoefend. Waar de machine aparte klem- en lasdrukinstellingen biedt, moeten deze als onafhankelijke procesparameters worden behandeld in plaats van aan elkaar gekoppeld te blijven.
Van meterafmeting naar daadwerkelijke kracht
Het getal op de drukmeter is niet de kracht die op het onderdeel wordt uitgeoefend. Het is de druk in de cilinder, en deze moet worden omgezet voordat twee machines kunnen worden vergeleken of voordat een specificatie kan worden opgesteld. Voor een pneumatische pers die werkt vanaf één cilinder is de relatie een eenvoudige vermenigvuldiging:
Kracht (kN) = Meterdruk (bar) × zuigeroppervlak (cm²) ÷ 100
Dezelfde spoorbreedte op twee machines met verschillende cilinderboringen geeft twee verschillende krachten. Een machine met een grotere cilinder bereikt dezelfde kracht op een lagere gauge-instelling, daarom wordt een recept uit een andere fabriek zelden ongewijzigd overgedragen.
Twee andere factoren zitten tussen de meter en het onderdeel. Schakelaar- en hefboommechanismen vermenigvuldigen de cilinderkracht met een verhouding, waardoor de bovenstaande berekening de daadwerkelijk geleverde kracht onderschat is. En bij elke machine wordt een deel van de uitgeoefende kracht door het materiaal zelf geabsorbeerd terwijl het samendrukt — proportioneel meer op zachte, schuimende of gecoate stacks dan op stevige platen. Waar de vereiste kracht hoger is dan wat een pneumatische cilinder kan leveren, worden hydraulisch aangedreven persen gebruikt, zoals bij apparatuur zoals de dubbelkop hydraulische reliëfmachine.
Drukbanden per materiaal en stapel
De onderstaande banden zijn indicatieve startpunten uitgedrukt als gaugedruk op een typische machine, en ze gaan uit van een pers van de klasse die normaal voor dat product wordt gebruikt. Ze zijn een plek om een recept te ontwikkelen, geen vervanging voor testen, omdat dezelfde stapel met een hele bar kan verschuiven bij een verandering van materiaalleverancier.
Dunne, kleine onderdelen zijn het duidelijkste voorbeeld van een lage drukvereiste — een lichte aanraking en een korte cyclus lassen een kwetsbaar onderdeel veel beter dan zware klemmen, zoals bij een handschoenlasmachine die een dun flexibel plaatje aandrijft.
Druk in relatie tot vermogen, tijd en koeling
Omdat de vier procesvariabelen met elkaar interageren, kan een fout door één van hen worden veroorzaakt en lijkt het alsof deze door een andere wordt veroorzaakt. Het correct lezen van het symptoom voorkomt dat de operator het probleem door het instellingenscherm gaat zoeken.
Hoe elektrodegeometrie de werkelijke druk verandert
Druk is kracht gedeeld door oppervlakte, en beide getallen worden bepaald door het gereedschap in plaats van door de machine. Een elektrode die twee keer zo groot is, heeft twee keer zoveel kracht nodig om dezelfde contactdruk te bereiken, daarom is het opschalen van een product zonder de persspecificatie opnieuw te bekijken een veelvoorkomende bron van onverklaarbare zwakke lassen.
contactgebied groeit, Force niet
De cilinder levert dezelfde kracht, ongeacht hoe groot de elektrode is. Vergroot het lasoppervlak en de contactdruk daalt evenredig, vaak zonder dat iemand het merkt totdat de naden beginnen te falen.
Parallelisme Sets Uniformiteit
Een kleine hoekfout tussen plaat en elektrode wordt vergroot over een lange naad, waardoor een drukgradiënt en een las ontstaat die aan het ene uiteinde sterk is en aan het andere uiteinde onvolledig.
Rigide Ondersteuning
Elke niet-ondersteunde overspanning van elektrode of achterplaat buigt door onder belasting. De doorbuiging is het grootst in het midden van de naad, waardoor zwakke plekken zo vaak in het midden van lange lassen verschijnen.
Edge Concentration
Druk concentreert zich aan de rand van een vlakke elektrode, waar het veld zich ook concentreert. Bij reliëfwerkers is dit overdreven: het patroon heeft kracht nodig om te vormen, maar dezelfde kracht plat het omliggende materiaal.
Deze effecten worden gecombineerd op lange, doorlopende naden, waarbij een enkele elektrode kracht uitoefent over enkele meters verbinding en elke variatie in dikte of uitlijning direct vertaalt in drukvariatie — de reden waarom continue lasapparatuur voor grote gecoate producten, zoals een canvas tent lasmachine, gebruikt een stijve traverserende structuur in plaats van een eenvoudige vlakke pers. Wanneer het gereedschap ook een decoratief patroon moet vormen, moet druk worden gespecificeerd voor het diepste element, zoals bij een lintreliëfmachine.
Randradius, elektrodemateriaal en de werkruimte maken allemaal deel uit van dezelfde ontwerpkeuze, en ze worden afgedekt op de hoogfrequente malpagina. De ontwerpregels zelf zijn vastgelegd in elektroden ontwerpen voor hoogfrequente lassen.
Druk op de werkvloer controleren
Omdat druk niet kan worden beoordeeld op het uiterlijk van een afgewerkt onderdeel, heeft het een eigen verificatieroutine nodig. De onderstaande controles zijn snel en samen behandelen ze de machine, het gereedschap en de verbinding.
Praktische regels voor elektrodedruk
01 — behandel druk als primaire parameter
Noteer het op het receptblad samen met power en time, en beperk wie het mag wijzigen. Een drukinstelling die alleen in het geheugen van de machine aanwezig is, gaat verloren bij de eerste keer dat de controller wordt vervangen.
02 — Druk oplossen voordat je kracht nastreeft
Wanneer een las onvolledig is, stel dan eerst contactdruk vast. In de meeste gevallen is de juiste vermogensinstelling daarna lager dan die van toepassing, en verbetert de naadkwaliteit op beide punten.
03 — Hou Volledige Kracht Vast Door Koeling
Nooit druk verminderen of vroeg openen om output te krijgen. Als de koelfase de bottleneck is, is het antwoord een tweede station of een roterende opstelling, niet een kortere pauze.
04 — herbereken wanneer het gereedschap verandert
Een grotere elektrode op dezelfde pers betekent een lagere contactdruk. Bekijk de instelling telkens wanneer het lasgebied aanzienlijk verandert, in plaats van het vorige recept te kopiëren.
05 — controleer parallelisme voordat je het recept de schuld geeft
Als de kwaliteit varieert langs een naad in plaats van over de batch, is de oorzaak mechanisch. Geen enkele combinatie van vermogen en tijd corrigeert een drukgradiënt.
06 — Verifieer bij werktemperatuur
Gereedschap en drukpersafmetingen veranderen naarmate ze opwarmen. Bevestig het recept nadat de steady state is bereikt en opnieuw tegen het einde van de shift, zodat de instelling geldig is voor de omstandigheden waarin de productie daadwerkelijk draait.
Drukfouten komen zelden alleen voor — ze komen meestal naar voren als een van de defecten die worden behandeld in het verminderen van defecten en stilstand bij hoogfrequente lasproductie, wat de juiste volgende stap is zodra het drukvenster is vastgesteld.
Veelgestelde Vragen
Zorg dat de druk goed is voordat je iets anders verandert
Chenghao Machinery bouwt hoogfrequente laspersen van 3 kW tot 60 kW, in pneumatische, hydraulische, dubbel-kop en roterende configuraties, en produceert de elektroden en mallen die elke verbinding vereist. Stuur ons uw materiaal, stapeldikte en onderdeeltekening voor een machinespecificatie die past bij de kracht die uw naad daadwerkelijk nodig heeft.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China