
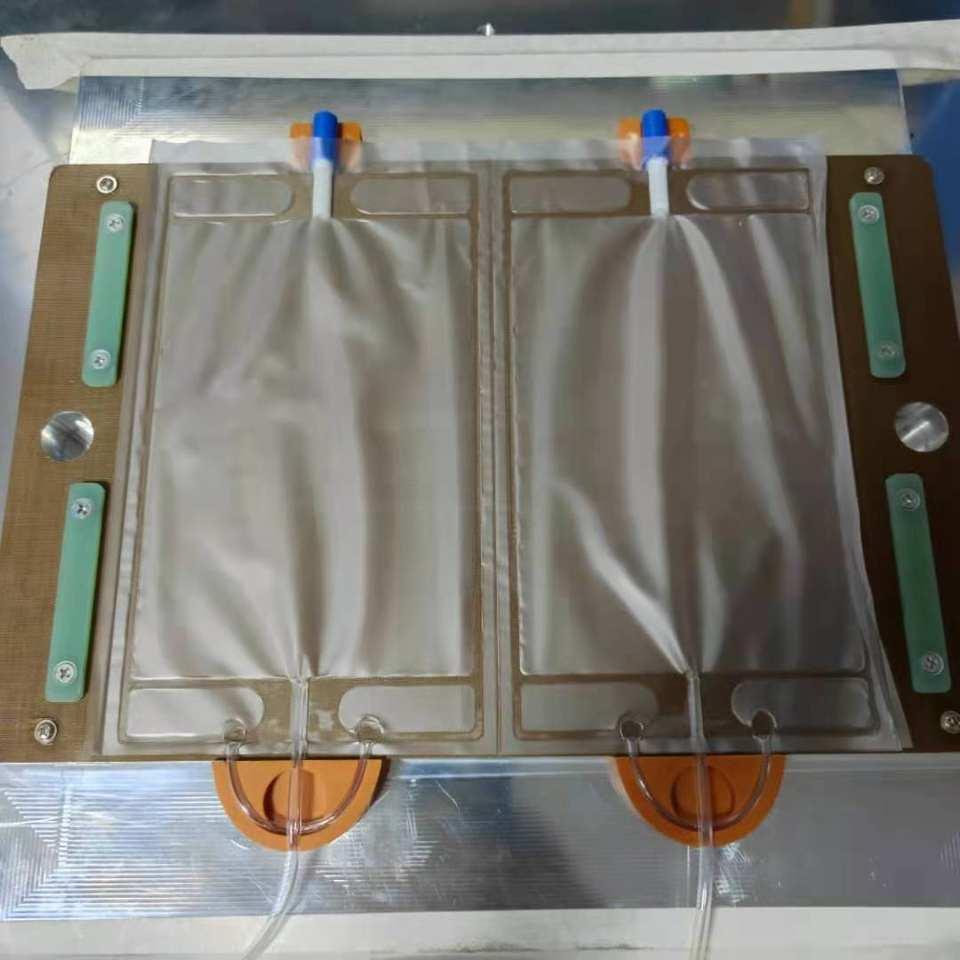
Een medische tas is het meest veeleisende gelaste product in de kunststofverwerking. Het bevat een steriele vloeistof, wordt behandeld, gevuld, opgehangen, neergelegd en soms onder druk gezet, en de afdichting moet de hele houdbaarheid van de inhoud intact blijven. Die combinatie — medische zakken met hoge frequentie lassen op productiesnelheden, met een gedocumenteerd proces achter elke batch — sluit lijmen, hechtingen en de meeste thermische methoden uit. Het betekent ook dat de apparatuur niet alleen op basis van vermogensvermogen kan worden gekozen. Wat telt is hoe de machine kracht, gereedschapsgeometrie en herhaalbaarheid van de cyclus beheerst, want dat zijn de variabelen waarop een validatierapport moet baseren.
Waarom medische zakken met hoge frequentie worden gelast.
Vloeistofzakken worden gemaakt van flexibele thermoplastische folie, meestal in meerdere lagen, met stijve poorten, buizen en soms een interne scheidingswand die in dezelfde assemblage is gelast. Weinig processen kunnen dat allemaal in één keer samenvoegen zonder een vreemd materiaal in het vloeistofpad te brengen.
Een naad gemaakt van de tas zelf
HF-lassen zorgt ervoor dat de film aan zichzelf vastgroeit. Er is geen lijmlaag, geen oplosmiddelresidu en geen derde materiaal dat in de inhoud kan lekken — de afdichting is chemisch hetzelfde als de wand van de zak.
lekstrak over de hele naad
De las is continu en uniform van diepte, waardoor het interne druk en herhaalde buigingen weerstaat. Gestikte of hittedichte naden concentreren de spanning bij steekgaten en aan de uiteinden van een fusiezone.
Poorten en buizen in dezelfde cyclus
Uitlaatpoorten, injectieplaatsen, hangers en interne bafles worden door het gereedschap geplaatst en gelijktijdig met de zakomtrek gelast, wat een tweede verbindingsoperatie en het bijbehorende besmettingsrisico wegneemt.
Een herhaalbare, documenteerbare cyclus
Vermogen, tijd, druk en koeling kunnen numeriek worden ingesteld en geregistreerd, wat procesvalidatie en batchtraceerbaarheid überhaupt mogelijk maakt.
Omdat de afdichting afhangt van de diëlektrische respons van de film, stuurt de materiaalkeuze alles stroomafwaarts. Hoe polariteit, plasticiserinhoud en laagstructuur zich gedragen in een elektrisch veld wordt behandeld in PVC, TPU en PU materiaaleigenschappen.
tastypes en hoe ze verschillen op de machine
De zakken die een fabrikant produceert zijn zelden allemaal hetzelfde, en elk type stelt een andere eis aan gereedschap, kracht en cyclusontwerp. Een enkele machine kan er vaak meerdere draaien, maar alleen als de specificatie is gebouwd rond de meest veeleisende in plaats van de meest gangbare.
Materialen en wat ze vereisen
De meeste medische zakken zijn nog steeds gemaakt van PVC omdat het gemakkelijk las, transparant, flexibel en goed begrepen is door regelaars. De verschuiving weg van plastificeerd PVC heeft de formuleringen veranderd in plaats van het proces, maar het heeft het lasraam in verschillende gevallen smaller gemaakt.
Uitrustingsconfiguraties voor tasproductie
Zaklasapparatuur bestrijkt een breed bereik, van een handmatig geladen pers tot een volledig automatische lijn. De juiste keuze volgt uit de grootte van de tas, de dagelijkse productie en hoeveel productvarianten op hetzelfde asset moeten draaien. Speciaal gebouwd medische zaklasapparatuur verzorgt de poortafdichting en de omtrek in één bewerking, wat moeilijk te realiseren is bij een algemene pers.
Procesoverwegingen die de kwaliteit van het zegel bepalen
Lassen in poorten en buizen
De poort is het zwakste punt van elke vloeistofzak, omdat daar een stijve component samenkomt met flexibele film. Het gereedschap moet de poort omsluiten zodat het materiaal eromheen stroomt en volledig sluit, zonder dat de buis instort of de zachte film in het vloeistofpad wordt geduwd. Waar de bakboordschacht een ander materiaal is dan de zakfilm, vertrouwt de las op inkapseling en mechanische vergrendeling in plaats van echte fusie, en het drukvenster voor dat lokale gebied is smaller dan voor de vlakke omlijning. In sommige ontwerpen heeft het havenstation een eigen krachtinstelling nodig, wat alleen mogelijk is als de pers onafhankelijke controle over dat gebied toestaat.
Sealbreedte, hoekgeometrie en interne krommingen
De sealbreedte wordt gekozen voor de belasting die de naad zal dragen, maar de hoeken en krommingen zijn net zo belangrijk. Een scherpe binnenhoek concentreert de afpelspanning en is een veelvoorkomende oorzaak van naadbreuk, dus radii en royale radiusovergangen moeten vanaf het begin in het gereedschap worden ingebouwd. De mechanische kant van elektrodegeometrie — materiaal, randvorm en thermisch gedrag — wordt in de gids beschreven als elektroden ontwerpen voor hoogfrequente lassen.
Afkoelen onder Druk
Zakfilm is dun en de warme naden zijn zwak. Als de klem opengaat terwijl de las nog zacht is, kan de naad intern worden losgetrokken en er aan de buitenkant nog steeds continu uitzien — een defect dat visuele inspectie overleeft en tijdens gebruik faalt. De koeltijd onder volle druk moet worden ingesteld op het materiaal en de stapel, niet op de kortste tijd die de operator in staat stelt het tempo bij te houden. Voor dikke of vochtgevoelige constructies verwijdert een voorverwarmer voor de pers oppervlaktevocht en verkort het lasgedeelte van de cyclus zonder het koelgedeelte te verkorten.
Cleanliness and Particle Control
Gereedschapsoppervlakken maken direct contact met de film, waardoor de elektrode en de persplaat deel uitmaken van het besmettingsbeheerplan. Dit betekent gladde, corrosiebestendige oppervlakken die gereinigd kunnen worden, geen blootliggende smeermiddel in de laszone en aandacht voor de luchttoevoer — een pneumatische pers met een ononderhouden filter kan precies op de plek waar de zak wordt afgesloten oliemist afgeven.
Receptvalidatie en herhaalbaarheid
Drie opeenvolgende goede voorbeelden zijn geen gevalideerd proces. Een zakrecept wordt alleen bewezen wanneer de machine dezelfde kracht, tijd, kracht en koeling vasthoudt gedurende een volledige productierun, over ploegwisselingen en aan het einde van een lange dienst wanneer de generator en gereedschappen warm zijn. Opnamecapaciteit en stabiele generatoruitgang zijn daarom apparatuurvereisten, geen gemakken. De algemene regels voor het vasthouden van een lasproces binnen het raam zijn vastgelegd in het verminderen van defecten en stilstand in HF-lasproductie.
Kwaliteitscontrole en Testen
Het testen van een medische tas gaat over het vinden van de naden die lekken, niet de naden die er acceptabel uitzien. De onderstaande tests zijn degene die correleren met de prestaties van de echte dienst.
De relatie tussen de procesvariabelen en de sterkte die deze tests meten wordt uitvoerig behandeld in welke factoren beïnvloeden de sterkte van het laswerk bij hoge frequenties.
Apparatuur specificeren voor gereguleerde productie
Naast de lasprestaties zelf moet een machine die bestemd is voor de productie van medische zakken de documentatie en controle ondersteunen die het product vereist. Deze punten zijn het waard om in de specificatiefase te regelen, omdat de meeste moeilijk te achterwerken zijn.
zes overwegingen voordat je specificeert
Een laatste onderscheid is het waard om in gedachten te houden tijdens de specificatie. Een machine die wordt gekocht om zakomlijstingen te lassen, is niet automatisch het juiste onderdeel voor elk ander onderdeel in hetzelfde apparaat — gegoten onderdelen, smeerkoppelingen en stijve behuizingen kunnen tot een heel ander verbindingsproces behoren. Het eerst regelen van de zaklijn en het behandelen van de rest van de vergadering als een aparte beslissing, leidt meestal tot een betere toewijzing van hetzelfde budget.
Veelgestelde Vragen
Haal het proces goed vanaf de eerste tas
Chenghao Machinery ontwerpt en bouwt hoogfrequente lasapparatuur voor de productie van medische zakken en vloeistofcontainers, waaronder dubbelstationpersen, roterende torens en speciaal ontworpen gereedschappen voor poorten, buizen en interne afdichtingen. Stuur ons uw tasteken, filmstructuur en dagelijkse outputdoel voor een machine- en gereedschapsspecificatie die is afgestemd op de verbinding die uw product daadwerkelijk moet overleven.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China