
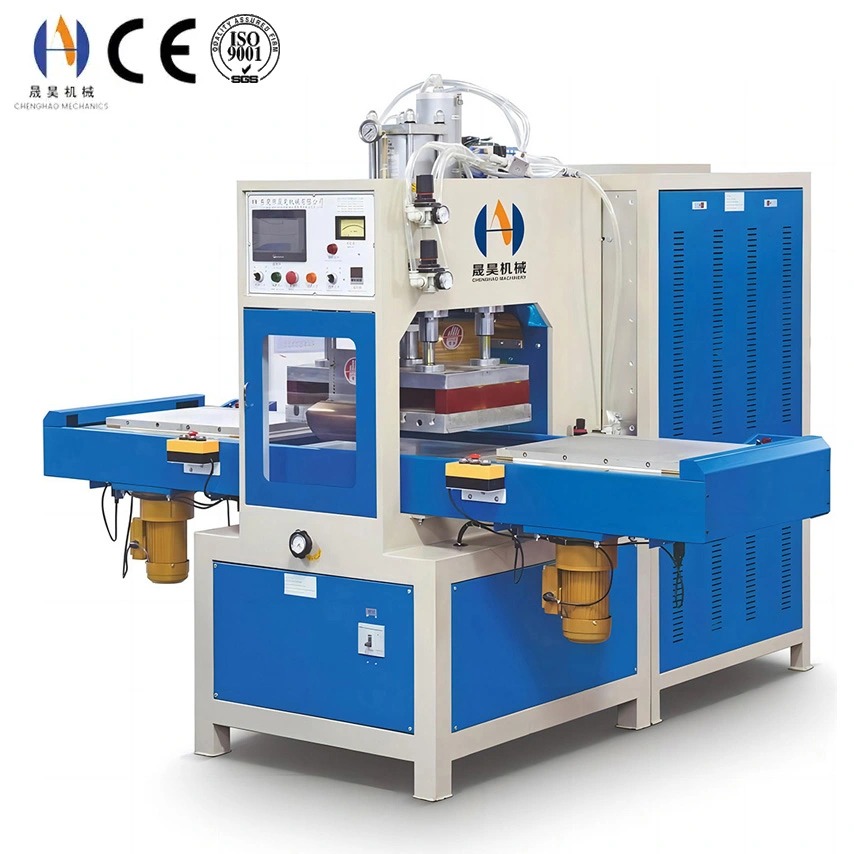
Zwakke lasen met hoge frequenties worden zelden veroorzaakt door één defect onderdeel, en daarom worden ze zo vaak verkeerd gediagnosticeerd. Een naad die openbreekt kan worden toegeschreven aan een vermoeide oscillatorbuis, terwijl de echte fout een elektrode is die geen gelijkmatig contact meer maakt. Het kan de schuld aan de operator worden gegeven wanneer het materiaal 's nachts vocht heeft opgenomen. Zwakke lassen zijn het zichtbare resultaat van een onevenwicht ergens tussen de vier dingen waarop HF-lassen afhankelijk is — geleverde energie, temperatuurtijd, toegepaste kracht en de staat van de verbinding — en de probleemoplossing is om te isoleren welke daarvan is verschoven. Deze gids legt uit hoe je kunt bevestigen dat een las echt zwak is, hoe je deze kunt traceren naar een oorzaak, en hoe je het proces permanent corrigeert in plaats van het symptoom stukje bij beetje te achtervolgen.
Eerst een scheiding tussen zwak en ondergelast en overgelast
Een zwakke las is er een die onder de sterkte faalt die de toepassing vereist, en faalt op een karakteristieke manier: de naad splitst netjes langs de verbinding, vaak met weinig of geen materiaaloverdracht van de ene naar de andere kant. Dit is anders dan een overgelaste naad, die net naast de laslijn faalt omdat het materiaal is verdund en broos is door te veel kracht, druk of tijd. Beide worden op de werkvloer "zwak" genoemd, en ze hebben tegengestelde oorzaken. Het behandelen van een overgelaste naad door kracht toe te voegen maakt het erger; Het behandelen van een ondergelaste naad door de druk te verminderen doet hetzelfde. De eerste stap is daarom te kijken waar en hoe het gewricht faalt.
Test voordat je een instelling aanraakt
Het is gebruikelijk dat een "zwakke las" wordt verklaard op basis van een handmatige trek die makkelijker voelde dan normaal. Dat oordeel is niet herhaalbaar, en het aanpassen van de machine eraan verspilt tijd en duwt het proces meestal van een instelling die al correct was. Voordat een parameter wordt gewijzigd, moet het sterkteverlies worden gekwantificeerd en moet de test een zijn die de installatie bij elke batch kan herhalen. De gekozen methode hangt af van het product, maar het principe is hetzelfde: een gedefinieerde belasting toepassen op een bepaald monster en vergelijken met een gedocumenteerd minimum.
Pas wanneer er een herhaalbaar aantal bestaat, kan een wijziging worden beoordeeld. De volledige set variabelen die dat aantal bepalen — frequentie, vermogen, tijd, druk, elektrodegeometrie en materiaalkwaliteit — wordt onderzocht in de gids voor factoren die de lassterkte bij hoge frequenties beïnvloeden, wat een nuttige aanvulling is op de onderstaande diagnostische sequentie.
De vier families van de oorzaak
Bijna elke zwakke las is terug te voeren op een van vier families. Het eerst sorteren van het symptoom in de juiste familie bespaart het meeste tijd, omdat het je vertelt of je de generator, de pers, het gereedschap of het materiaal moet aanraken. De onderstaande tabel is de kaart; De volgende secties leggen elk gezin in detail uit.
Stroom en generatoroorzaken
Wanneer elk onderdeel van een bepaald gereedschap zwak blijkt te zijn, en de zwakte groeit met de grootte of dikte van het onderdeel, verdient de generatorkant eerst aandacht. De meest voorkomende enkele oorzaak is simpelweg een onvoldoende vermogensdichtheid — de beschikbare watt gedeeld door het lasoppervlak. Een gereedschap dat werkt op een klein label kan op een groot paneel worden uitgehongerd, en de naad bereikt dan nooit de fusietemperatuur binnen de toegestane tijd.
Onvoldoende Vermogensdichtheid
Als het lasoppervlak is gegroeid sinds het gereedschap is gespecificeerd, kan de generator aan zijn limiet zijn. Het symptoom is een uniform zwakke naad die niet kan worden opgelost door de inhoudtijd te verlengen, omdat het materiaal te langzaam wordt verwarmd om te smelten voordat het afkoelt.
Oscillatorbuis veroudering
De output daalt geleidelijk naarmate de hoogfrequente elektronenbuis nadert het einde van hun levensduur. Omdat de afname langzaam is, is het eerste teken meestal een naad die meer tijd nodig heeft dan vroeger, gevolgd door een naad die zwak blijft, ongeacht hoe de timer wordt ingesteld.
Detuning
Een verandering in het gereedschap, de kabelleiding of de belastingcapaciteit kan het circuit uit de resonantie halen, waardoor het vermogen wordt gereflecteerd in plaats van geleverd. De afstelindicator of plaatstroom toont dit voordat de naad dat doet, daarom horen routinematige afstellingscontroles in het onderhoudsschema.
Frequentiedrift
Een generator die afwijkt van zijn ontwerpfrequentie schakelt ongelijk in het materiaal. Waar de drift significant is, neemt de naadsterkte af, ook al ziet het aangegeven vermogen er normaal uit, omdat de energie minder efficiënt wordt toegepast.
Druk, Tijd en Koeling Oorzaken
De perszijde veroorzaakt zwakke lassen in beide richtingen, wat het een veelvoorkomende bron van verwarring maakt. Te weinig druk en de twee oppervlakken maken nooit het intieme contact dat nodig is om het veld te laten overbruggen, waardoor de naad zwak is terwijl de indicatoren van de machine er perfect gezond uitzien. Te veel druk zorgt ervoor dat het zachte materiaal uit de verbinding wordt geperst, waardoor de naad dunner wordt en de omliggende film eerst bezwijkt.
Tooling and Electrode Causes
Wanneer sommige onderdelen van hetzelfde gereedschap sterk zijn en andere zwak, is het probleem bijna altijd mechanisch in plaats van elektrisch. De elektrode en de mal bepalen de stroomdichtheid en de krachtverdeling, dus slijtage of vervuiling erin verschijnt direct als inconsistente sterkte. Een ophoping van plasticisator, losmaakmiddel of aangetast materiaal op het elektrodeoppervlak is een van de meest ondergediagnosticeerde oorzaken van een langzaam verzwakkende naad, omdat het contact verandert zonder de instelling van de machine te veranderen.
Omdat de staat van de elektrode zo belangrijk is, verdienen de geometrie en de oppervlaktespecificatie dezelfde aandacht als de machine-instellingen. Een gestructureerde benadering van randstraal, landbreedte en reliëf wordt uiteengezet in de gids voor elektroden ontwerpen voor hoogfrequent lassen, en de verbruiksmaterialen die ze volgens de specificatie laten werken, worden hieronder behandeld hoogfrequente accessoires.
Materiaal en Voorbereiding Oorzaken
Materiaalproblemen hebben een kenmerkende vingerafdruk: de naad is sterk, dan komt er een nieuwe rol of een nieuwe productiedag en de naad is zwak, zonder dat er iets aan de machine is veranderd. De meest voorkomende oorzaak is vocht. PVC en TPU nemen beide water op, en dat water wordt in het veld omgezet in stoom, waardoor er holtes ontstaan en een naad die er gelast uitziet maar onder belasting loskomt. Een materiaal dat de hele nacht open is gelaten, kan zich totaal anders gedragen dan hetzelfde materiaal rechtstreeks uit een afgesloten zak.
Materiaalkeuze en conditionering werken sterk samen met de lasmethode, waardoor dezelfde film goed kan lassen in de ene fabriek en slecht in een andere. De manier waarop verschillende polymeerfamilies reageren op het veld wordt onderzocht in hoe materiaaleigenschappen het lasproces beïnvloeden.
Een stapsgewijze probleemoplossingssequentie
Door de families in een vaste volgorde te werken voorkomt de meest voorkomende fout bij HF-probleemoplossing — het tegelijk veranderen van meerdere variabelen en dan niet weten welke hielp. De onderstaande volgorde isoleert één variabele tegelijk, van buitenaf naar binnen.
Permanente Fixes en Preventie
Probleemoplossing verwijdert de directe zwakte; Preventie voorkomt dat het terugkomt. De meeste fabrieken die stoppen met het najagen van zwakke lasnaden doen dit door de inspanning stroomopwaarts te verplaatsen — materiaal te beheersen, gereedschap te onderhouden en drift te monitoren — in plaats van door na het incident sneller instellingen aan te passen.
Waar zwakke lassen bij veel producten vaak voorkomen, is het bredere productiesysteem meestal de plek om te kijken — de sequencing, gereedschapsbeheer en procescontrole die de omstandigheden waarin defecten voorkomen verminderen, worden besproken in het verminderen van defecten en stilstand in HF-lasproductie en in verbetering van de laskwaliteit van PVC.
Veelgestelde Vragen
Traceer je zwakke lassen tot aan de oorzaak
Chenghao Machinery bouwt hoogfrequente lasmachines van 3 kW tot 60 kW en levert de elektroden, mallen en accessoires die een naad volgens specificatie houden. Stuur ons uw materiaal, gereedschap en huidige instellingen, en onze ingenieurs helpen u te achterhalen waarom de las zwak is en specificeren de correctie.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China