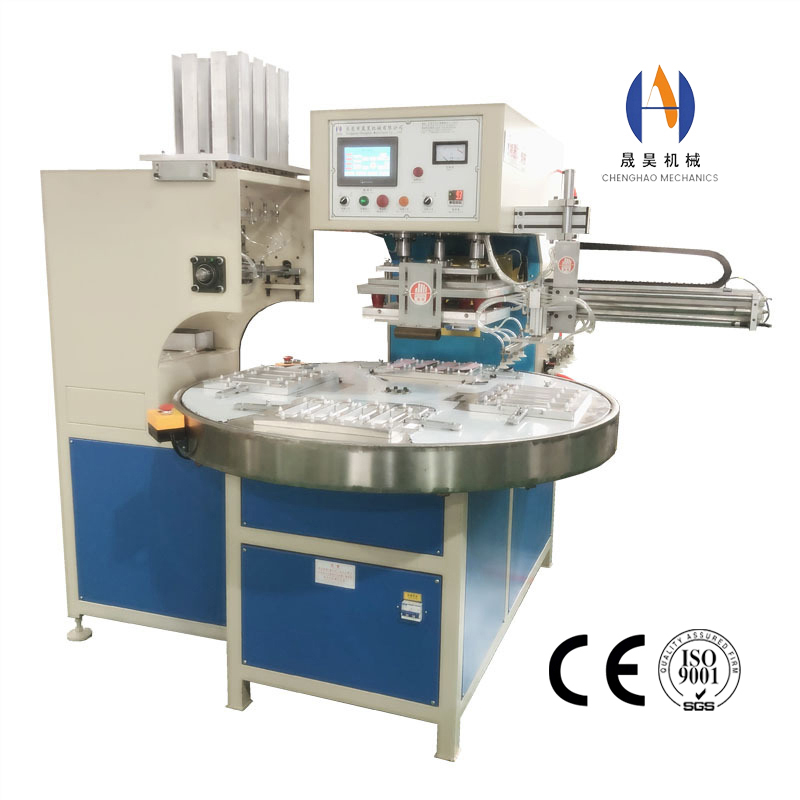
Handmatige versus automatische hogefrequentielasapparaten: welke is geschikt voor jouw productie?

Handmatige versus automatische hogefrequentielasapparaten: welke is geschikt voor jouw productie?

De vraag tussen handmatige versus automatische hogefrequentielasmachines wordt meestal gepresenteerd als een technologische keuze. In de praktijk is het een commerciële kwestie. Beide configuraties lassen dezelfde materialen met dezelfde kwaliteit als ze correct zijn opgesteld — het verschil is wie de onderdelen laadt, hoeveel er per uur wordt betaald voor die arbeid, hoe vaak het product verandert en hoeveel kapitaal er tussen klussen op de vloer ligt. Een volledig automatische lijn met twee diensten kleine bestellingen is een dure manier om onderdelen te maken. Een handmatige pers die drie shifts draait van één product met groot volume is een dure manier om te concurreren. Deze beslissing goed nemen draait vooral om het afstemmen van de machine op de vorm van het orderboek.

er is meer dan een binaire keuze

De meeste kopers krijgen twee opties — een handmatige pers of een automatische lijn — terwijl er in werkelijkheid vijf veelgebruikte niveaus tussen zitten. Het niveau dat bij een bepaald product past, is vaak geen van beide extremen, en het bewust kiezen ervan voorkomt zowel overkapitalisatie als een arbeidsknelpunt.

niveau Wat de Operator Doet? Wat de machine doet 1. Handmatige druk Laadt het onderdeel, positioneert de elektrode, start de cyclus, verwijdert het onderdeel Past stroom, tijd en koeling toe volgens het opgeslagen recept 2. Pneumatische of hydraulische pers Laadt en positioneert nog steeds, maar kracht is aangedreven en herhaalbaar Sluit onder gecontroleerde kracht, houdt koeling vast, opent automatisch 3. Dubbelkop of multi-station Laadt één station terwijl het andere last Wisselt stations af, waarbij zowel de generator als de operator bezet blijven 4. Roterende toren Laadt en ontlaadt op vaste posities terwijl andere stations lassen en afkoelen Indexeert automatisch; lassen, koelen en ontladen overlappen 5. Automatische lijn Supervisie; film of onderdelen worden gevoerd, gelast, gesneden, getest en gestapeld Voert de volledige sequentie uit, inclusief inline lek- of sterktecontroles

Omdat de lasparameters tussen deze niveaus nauwelijks veranderen, zit het verschil vrijwel volledig in de behandeling. Niveau 1 en 2 vallen onder het domein van de standaard enkelkop hoogfrequente machine, en een groot deel van de stap van niveau 2 naar niveau 3 draait om hoe de dubbel-kop hoogfrequente machine="dubbelkop hoogfrequente machine="kleur:;tekstdecoratie:onderstrepen herstelt de koeltijd die een enkel station verliest. Daarom draait de onderstaande vergelijking om arbeid, omschakeling en kapitaal in plaats van om laskwaliteit. Hoe elk niveau past in een bredere productieflow wordt besproken in automatisering in kunststoflasproductielijnen.

Waar elk level wint

De praktische regel is dat automatisering betaalt voor afhandeltijd die identiek wordt herhaald, vele keren per dag, maandenlang. Waar de handling varieert — verschillende onderdelen, verschillende maten, frequente ontwerpwijzigingen — is de flexibiliteit van een handmatige of semi-automatische pers meer waard dan de doorvoer van een lijn. Over het hele spectrum van standaard hoogfrequente machines, geldt hetzelfde principe: de configuratie koppelen aan het orderpatroon in plaats van aan het hoogste beschikbare outputgetal.

niveau Best geschikt om Slecht geschikt voor Handmatige druk Proeven, gereedschapsontwikkeling, grote of onhandige onderdelen, frequente productwissels, lage volumes Hoog volume waar de arbeidskosten domineren, of waar cyclusconsistentie tussen operators belangrijk is Pneumatische of hydraulische pers Het merendeel van de algemene productie — herhaalbare kracht tegen bescheiden kapitaalkosten, snelle omschakeling Zeer hoge volumes waarbij de operator de beperking is in plaats van de lascyclus Double-head of multi-station Medium volume met één of twee producten, waarbij het koelsegment stationair blijft staan dat een tweede station kan vullen Zeer hoge mix, omdat de tooling per station wordt gedupliceerd Roterende toren. Eén of twee stabiele producten op volumes waar één operator nog steeds de indexering kan bijhouden Korte looprondes, grote onderdelen die moeilijk op een draaiende tafel te bevestigen zijn Automatische lijn Hoog volume, lage mix, lange productlevensduur, of waar consistentie en traceerbaarheid niet mogen afhangen van de operator Vacatures, seizoensproducten, alles wat waarschijnlijk binnen een jaar wordt herontworpen

De Cijfers Die Het Bepalen

Automatisering wordt gerechtvaardigd door een arbeidsbesparing die zich herhaalt gedurende de levensduur van het product. Dat maakt de berekening vrij eenvoudig, mits eerlijke cijfers worden gebruikt voor alle drie de inputs: cyclustijd, arbeidskosten per uur en het realistische jaarlijkse volume.

Arbeidskosten per onderdeel

Vermenigvuldig de verwerkingstijd per onderdeel met het volledig belaste arbeidsloon — niet het loon alleen, maar het loon plus voordelen, toezicht en vloeroppervlak. Deel vervolgens het aantal onderdelen dat een operator per uur kan verwerken door dat cijfer.

Capital Difference

Neem de volledige geleverde kosten van de automatische oplossing minus de handmatige — inclusief extra gereedschappen, bevestigingen en inbedrijfstelling. Dit is het bedrag dat de arbeidsbesparing moet terugbetalen.

Realistisch Jaarvolume

Gebruik het volume waar je je voor de volgende drie jaar kunt combineren, niet de peak-volgorde die je ooit hebt ontvangen. Automatisering van een product dat mogelijk binnen twaalf maanden wordt stopgezet, haalt zelden zijn kapitaal terug.

Het break-even volume volgt direct: deel het kapitaalverschil door de hoeveelheid arbeid die per deel bespaard wordt. Als een automatische oplossing 000 meer kost en per onderdeel bespaart, is de break-even ongeveer 171.000 onderdelen — ongeveer 57.000 per jaar over drie jaar. Als het product realistisch gezien 20.000 exemplaren per jaar verzendt, is de handmatige of semi-automatische pers het juiste antwoord, ongeacht hoe goed de automatische lijn is.

Scenario Verwerkingstijd per onderdeel Sensible Level Breed productassortiment, batches van enkele honderden 30–90 seconden Handmatige of pneumatische enkelkoppers Twee of drie producten, stabiele vraag 20–40 seconden Dubbele kop druk waar de koeltijd overheerst Eén product, groot volume, kleine onderdelen 10–20 seconden Roterende toren verbruiks- of verpakkingsitem, continue vraag Onder 10 seconden Automatische lijn met rolvoeding

Wat Automatisering Je Echt Koopt Buiten Arbeid

Een pure arbeidsberekening onderschat het argument voor automatisering in sommige fabrieken en overdrijft het in andere. Dit zijn de operationele effecten die moeten worden afgewogen naast het uurtarief.

Wafer-naar-Wafer consistentie

Een operator die een onderdeel bij elke cyclus iets anders positioneert, verandert de drukverdeling. Automatisering bevestigt het onderdeel elke keer identiek, wat het procesvenster vergroot en het aantal afwijzingen vermindert die een handmatige pers normaal accepteert.

Onafhankelijkheid van vaardigheid

Bij een handmatige druk volgen output en kwaliteit de ervaren operator. Waar geschoolde arbeidskrachten schaars zijn of het verloop hoog, beschermt een geautomatiseerde eenheid het proces tegen personeelswisselingen.

Traceability

Parameterlogging, parttelling en reject marking zijn natuurlijke outputs van een geautomatiseerde cel. Bij een handmatige pers moeten ze bewust worden toegevoegd, en vaak gebeurt dat niet.

Veiligheid en Vermoeidheid van de Operator

Handen onder druk van de elektrode weghouden en het wegnemen van de repetitieve handling is een echt voordeel bij lange diensten en wordt steeds vaker een nalevingsvereiste dan een voorkeur.

Wat Automatisering Je Kost Boven Kapitaal

Dit zijn de nadelen die na installatie verschijnen in plaats van in de offerte, en ze zijn de reden dat een goed gekozen semi-automatische pers vaak beter is dan een lijn die een stap voor de vraag is gekocht.

Constraint Effect in de praktijk Omschakeltijd Gereedschap, fixturing en receptwijzigingen duren langer, waardoor korte runs economisch onrendabel worden en de lijn tussen producten stil blijft liggen Gereedschaps- en fixturekosten Elk product heeft zijn eigen set nodig. In een fabriek met meerdere producten kan dit de machinekosten voor het eerste jaar overtreffen Minimale economische batch Automatisering schuift toch kleine bestellingen op de handmatige pers, dus beide machines belanden op de vloer Onderhoud en probleemoplossing Pneumatiek, sensoren, PLC-logica en servomotoren voegen faalmodi toe; foutopsporing is trager en vereist vaak de leverancier Flexibiliteitsverlies Een ontwerpwijziging in het product kan armaturen ongeldig maken die maanden hebben geduurd om te ontwikkelen Ingebruiknametijd Een automatische cel duurt vaak maanden van bestelling tot stabiele output; een handmatige pers kan onderdelen produceren in de week dat hij wordt geïnstalleerd

Een Decision Framework per Scenario

Waar het orderboek gemengd is, wint geen enkel niveau op elk product. Dit is de volgorde die de meeste daadwerkelijke aankoopbeslissingen bepaalt, en begint met het onderdeel in plaats van de machine.

1. Noteer de verwerkingstijd waarvoor je nu betaalt. Tijd de operator, niet de cyclus. Als het laden en lossen de operatie domineren, behandelt alleen automatisering de werkelijke kosten.
2. Tel de producten die de machine moet draaien. Vijf of meer actieve producten per jaar wijzen op een flexibele pers, ongeacht het volume. Een product met een lange levensduur wijst de andere kant op.
3. Controleer of de afkoeltijd de operator inactief laat. Als dat zo is, haalt een dubbelkop pers of een koepel die tijd terug tegen een fractie van de kosten van een automatische lijn — het gereedschap voor geautomatiseerde gereedschapspakketten wordt beschreven op de hoogfrequente malpagina.
4. Bevestig dat het onderdeel automatisch gevoed en georiënteerd kan worden. Veel producten die eruitzien als goede automatiseringskandidaten kunnen niet betrouwbaar aan de elektrode worden gepresenteerd, en het concept faalt al voor de eerste offerte. Langnaad- of onregelmatige onderdelen blijven meestal handmatig of semi-automatisch, zoals bij een canvas tent lasmachine.
5. Kies het laagste niveau dat de beperking oplost. Als de beperking de krachtherhaalbaarheid is, lost een pneumatische pers dit op. Als het om koeltijd gaat, lossen stations het op. Alleen als het om afhandelingstijd gaat, is een automatische lijn logisch.
6. Bouw het upgradepad in. Een pers die al geautomatiseerde indexering, receptopslag en droge contacten voor een robot accepteert, kan later worden geautomatiseerd. Het kopen van een doodlopende handmatige machine dwingt de hele kapitaalbeslissing in één keer te nemen.

De bredere vraag welk type machine bij welk materiaal en product past, valt naast deze keuze en wordt behandeld in het kiezen van de juiste kunststof lasmachine voor PVC en TPU.

De foto's om om te vragen voordat je besluit

Ask For Waarom het de beslissing verandert. Een getimede video van een echte cyclus Toont de daadwerkelijke afhandelingstijd en hoeveel van de cyclus er wacht, wat het specificatieblad nooit doet Tooling cost for elk van je producten Zet een aantrekkelijke machineprijs om in de werkelijke projectkosten over het hele gamma Wisselprocedure en tijd Bepaalt de kleinste batch die de machine winstgevend kan draaien Een referentie-installatie met jouw producttype Het meest betrouwbare bewijs dat beschikbaar is, en de snelste manier om de grenzen van een concept te zien Reserveonderdelen en ondersteuningsvoorwaarden De downtimekosten op een geautomatiseerde cel zijn veel hoger dan op een pers die nog steeds met de hand bediend kan worden

Veelgestelde Vragen

Is een handmatige machine ooit de betere langetermijnkeuze?
Ja, wanneer de productmix breed is, batches te kort zijn of de onderdelen niet betrouwbaar naar een elektrode kunnen worden gevoerd. In die fabrieken presteert een pneumatische enkelkoppers met goed gereedschap beter dan een automatische lijn op kosten per goed onderdeel, omdat hij zijn tijd besteedt aan het maken van verschillende producten in plaats van te wachten tot ze worden vervangen.
Verbetert automatisering de laskwaliteit?
Indirect, door de grootste bron van variatie te verwijderen — hoe het onderdeel is gepositioneerd. De lasparameters zelf zijn hetzelfde. In de praktijk merken installaties die automatiseren dat hun procesvenster vaak groter wordt, omdat de drukverdeling over de naad bij elke cyclus identiek wordt.
Welk volume rechtvaardigt een volledig automatische regel?
Er is geen universeel getal; het volgt uit het kapitaalverschil gedeeld door de arbeid die per deel wordt bespaard. Als ruwe richtlijn: producten die in de tienduizenden per jaar draaien met een verwerkingstijd van minder dan tien seconden per onderdeel rechtvaardigen meestal automatisering, terwijl aantallen in de lage duizenden zelden dat doen, tenzij consistentie of traceerbaarheid de echte drijfveer is.
Kan een handmatige druk later worden geüpgraded?
Deels, als het met dat in gedachten is gespecificeerd, zijn receptopslag, powered clamping, indexeringsmogelijkheden en interfacecontacten voor externe behandeling de functies die van belang zijn. Het enige wat niet goedkoop kan worden toegevoegd, is de generatorcapaciteit die is afgestemd op een veel groter lasoppervlak, dus pas de stroomfase af op waar het bedrijf naartoe gaat, niet alleen waar het zich bevindt.
Waar past een double-head machine in deze vergelijking?
Tussen de twee uitersten is het vaak het beste commerciële antwoord. Door het ene station te laten belasten terwijl het andere last en afkoelt, wordt de grootste bron van verspilde tijd bij HF-lassen — wachten op koeling — weggenomen, zonder de gereedschapskosten en de wisselstraf van een volledige lijn. Waar een machine rond één specifiek proces moet worden gebouwd in plaats van een algemene configuratie, worden de afwegingen uiteengezet in de gids naar dedicated machinetypes en selectie.
Hoe moeten de arbeidskosten worden berekend voor een eerlijke vergelijking?
Gebruik de volledig belaste uurkosten van het station — loon plus secundaire arbeidsvoorwaarden, supervisie, training en de vloeroppervlakte die de operator en machine innemen — en reken dit om in een kostprijs per onderdeel met behulp van de realistische verwerkingstijd. Het vergelijken van de minimumloontarieven tussen landen, zonder ze te belasten, is de meest voorkomende reden waarom automatiseringsprojecten worden goedgekeurd en vervolgens niet worden terugbetaald.

Kies het niveau dat overeenkomt met je orderboek

Chenghao Machinery bouwt handmatige, pneumatische, hydraulische, dubbelkop, roterende en volledig automatische hogefrequentielasmachines van 3 kW tot 60 kW, plus de elektroden en bevestigingen die elk product vereist. Stuur ons uw deel, cyclusverwachting en jaarlijkse volume, en wij vertellen u welk niveau zich uitbetaalt — ook wanneer het antwoord de eenvoudigere machine is.

Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China