
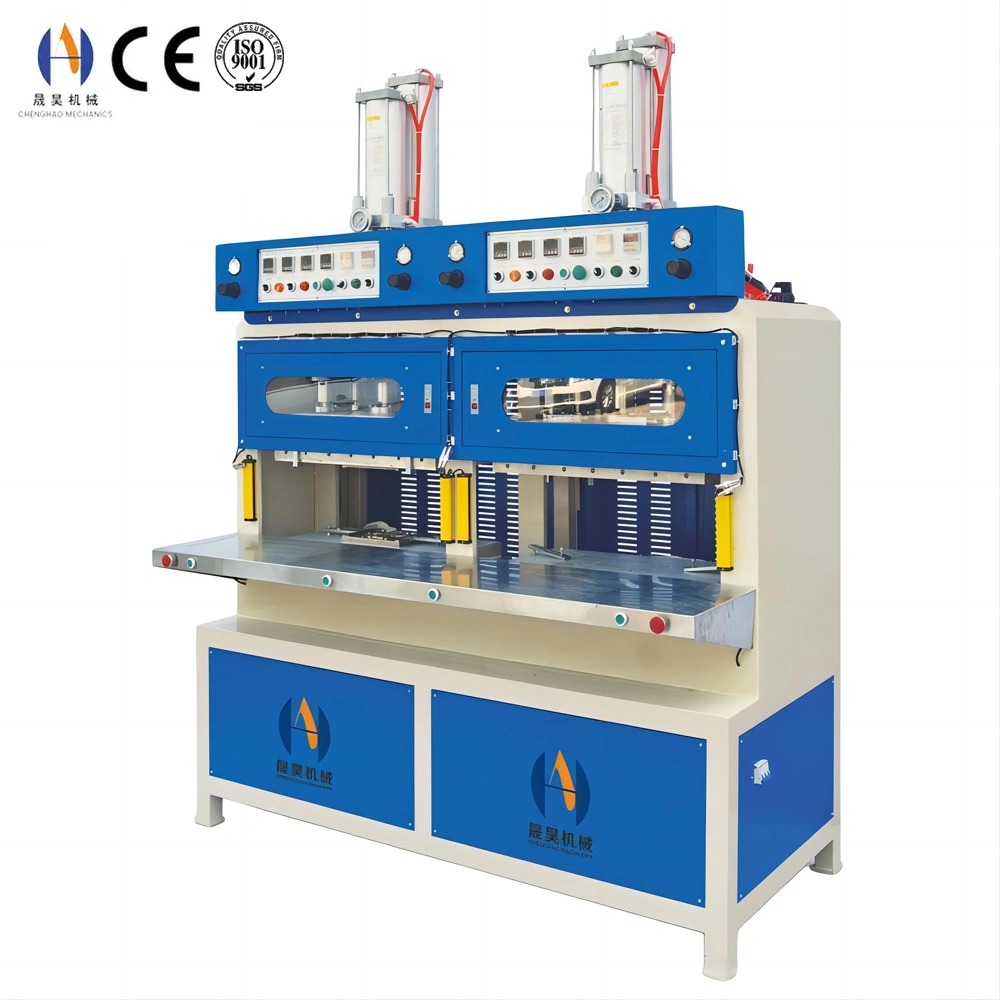
mould machine: Industrial Forming Technical Guide
Een matrijsmachine brengt gecontroleerde hitte, druk en tijd toe om ruwe polymeer, rubber of composietmateriaal om te zetten in afgewerkte driedimensionale componenten. Chenghao Machinery produceert drie hoofdvormen van malmachines — hydraulische hete persmachines, hoogfrequente vormvorming="hoogfrequente vormgeving machines, en blistervormmachines — die het volledige scala aan industriële giettoepassingen bestrijken, van prototype tot massaproductie.
Vergelijking van Mould Machine Technology Vergelijking
Procesparameters op materiaaltype
Selectiecriteria voor Mould Machine
Het kiezen van de juiste malmachine vereist het afstemmen van vijf kernparameters op uw productie-eisen:
- Klemkracht: De minimale kracht die nodig is om te voorkomen dat de mal opengaat onder interne vormdruk. Bereken als: piekholjesdruk (MPa) × geprojecteerde onderdeeloppervlakte (cm²) × veiligheidsfactor van 1,2. Te kleine klemmen veroorzaakt flash; Oversized clampen verspilt energie en belast het gereedschap. Chenghao hot presses variëren van 5 tot 300 ton en dekken alle onderdelenmaten.
- Platengrootte: Het werkoppervlak moet de malvoetafdruk plus een perimeterruimte van minstens 50 mm per zijde kunnen bevatten. Multi-cavity gereedschappen voor grootschalige productie vereisen grotere platen om alle holtes zonder platenoverhang te huisvesten, wat leidt tot een ongelijke drukverdeling.
- Temperatuurbereik en uniformiteit: Elektrisch verwarmde platens op Changhao-machines bereiken ±3°C uniformiteit over het volledige platengebied. Voor temperatuurgevoelige materialen zoals siliconen en EPDM is uniformiteit onder ±5°C cruciaal voor consistente uitharding en dimensionale herhaalbaarheid over de holteposities.
- Daglicht en slag: Daglicht is de maximale open afstand tussen de bovenste en onderste platen; slag is de werkbeweging. Daglicht moet rekening houden met de hoogte van gesloten mal plus de onderdeeluittrekruimte (meestal malhoogte + minimaal 1,5× onderdeeldiepte).
- Besturingssysteem: Meerstaps programmeerbare regeling maakt het mogelijk om de naderingssnelheid, vormsnelheid, vormdruk, inhoudtijd en afkoeltijd voor elk recept in te stellen. Changhao-machines ondersteunen PLC-geheugen met 100 recepten voor snelle taakwissel zonder handmatige parameter-herinvoer.
Belangrijkste kenmerken van Chenghao Mould Machines
- Vierkoloms geleide persframe — gehard-chroom geleiderkolommen met zelfsmerende bronzen bushings behouden parallelisme binnen 0,05 mm over volle slag. Consistente platenparallelisme zorgt voor een uniforme holuurdrukverdeling die cruciaal is voor flashvrije onderdelen in meerkaaf rubber en composietwerk.
- Proportionele hydraulische regeling — servo-proportioneel klepsysteem maakt programmeerbare drukopbouw mogelijk met een resolutie van 0,1 MPa. Elimineert schokbelasting op de mal en het onderdeel tijdens het afsluiten, waardoor de levensduur van het gereedschap met 20–35% verlengt wordt vergeleken met conventionele hydraulische systemen die aan/uit gaan.
- Multi-zone elektrische verwarming met PID — gesegmenteerde verwarmingselementen met individuele PID-regelaars behouden ±3°C platentemperatuuruniformiteit. Snelle opwarming van omgevingstemperatuur naar 180°C in minder dan 25 minuten, met automatisch afstemmend PID-algoritme voor stabiele temperatuur over verschillende werkcycli.
- Geïntegreerde waterkoeling — interne waterkanalen in persplaten zorgen voor gecontroleerde koeling na de mal, voor precisievorming van thermoplastische onderdelen. Afkoelen van 180°C naar 60°C in minder dan 8 minuten elimineert off-press koelvoorzieningen en verkort de cyclustijd met 25–40%.
- 100-recept PLC met datalogging — slaat volledige procesparameters op voor directe taakherinnering. Realtime datalogging registreert temperatuur, druk en cyclustijd voor elke productiecyclus — ondersteunt procesdocumentatie voor ISO 9001 en IATF 16949 kwaliteitsmanagementsystemen.
- Snelwisselvormsysteem — T-sleufplaat interface met gestandaardiseerde malklemhardware maakt het mogelijk om door één operator van malen te wisselen in minder dan 15 minuten voor persen tot 100 ton. Hydraulische snelklemmen zijn beschikbaar op CH-HP-100T en hoger voor wissel van minder dan 5 minuten in productieomgevingen met hoge mix.
- Veiligheidsbewaking — volledige perimeterlichtgordijnen met EN 13849 PLd dubbelkanaals veiligheidsrelais, vergrendelde handmatige toegangsdeuren en hydraulische drukafvoer bij veiligheidsactivatie. Gecertificeerd volgens de EN 693 hydraulische persveiligheidsnorm.
FAQ
Q1: Wat is het verschil tussen compressiegieten en transfer moulding in een hot press machine?
Bij compressiegieten wordt voorgewogen grondstoffen (rubberblank of thermoset preform) direct in de open malruimte geplaatst, waarna de pers sluit om warmte en druk uit te oefenen. Materiaal stroomt alleen binnen de holte. Geschikt voor dikke onderdelen, goedkope gereedschappen en materialen met hoge viscositeit. Bij transfergieten wordt het materiaal in een aparte pot boven de holtes geladen en via poorten overgebracht wanneer de pers sluit, wat zorgt voor betere dimensionale controle en overmoulding-mogelijkheden voor inzetplaatsen. Chenghao hydraulische hete persmachines ondersteunen beide methoden via verschillende malgereedschapsconfiguraties zonder de basismachine te veranderen.
Q2: Hoe beïnvloedt de uniformiteit van platentemperatuur de kwaliteit van het onderdeel?
Platen-temperatuuruniformiteit bepaalt direct de uithardingsconsistentie over alle holtes in een multi-cavity tool. Een variatie van ±10°C in een rubbermal bij 160°C betekent dat holtes boven de koele zones 8–12% langzamer uitharden dan warme zones — wat resulteert in onderuitgehardde delen (zacht, lage scheursterkte) door koele posities en overuitgehardde delen (bros, oppervlaktedegradatie) uit hete posities binnen dezelfde cyclus. Het gesegmenteerde PID-verwarmingssysteem van Chenghao bereikt ±3°C uniformiteit, wat de variatie in de intra-mal eigenschappen voor de meeste rubber- en thermohardingstoepassingen tot onder de 2% vermindert. Dit is vooral cruciaal voor auto-afdichtingscomponenten en medische rubberonderdelen met nauwkeurige mechanische specificaties.
Q3: Kan dezelfde malmachine zowel rubberen compressie-moulding als EVA-foam-moulding aan?
Ja, met passende tools. Beide processen gebruiken dezelfde hydraulische warme persbasismachine, maar vereisen verschillende malontwerpen: rubbercompressiegereedschappen gebruiken strak aangesloten holblokken met overloopgroeven voor flash-controle, terwijl EVA-schuimgereedschappen afgesloten holtes met gecontroleerde expansieruimte gebruiken om de schuimdichtheid te reguleren. De belangrijkste machinevereiste voor dubbel gebruik is voldoende slag om de hogere EVA-schuimmal te kunnen accommoderen (die extra daglicht moet hebben voor de uitzetfase). Chenghao kan het optimale persmodel specificeren voor gecombineerde rubber- en EVA-productielijnen, of een speciale machineconfiguratie als beide materialen op hoog volume worden gebruikt.
Q4: Wat is de rol van geïntegreerde waterkoeling bij het verkorten van de cyclustijd van de malmachine?
Bij thermoplastisch gieten op een hete pers moet het onderdeel afkoelen onder zijn hittevervormingstemperatuur voordat het wordt ontvormd om kromtrekken te voorkomen. Zonder geïntegreerde koeling moet de pers wachten op passieve omgevingskoeling of moeten onderdelen worden verwijderd naar off-press koelbevestigingen — wat 60–180 seconden dode tijd per cyclus toevoegt. De watergekoelde platen van Chenghao verkorten de koeltijd in de pers tot 3–8 minuten voor typische toepassingen van 150–180°C, waardoor off-press armaturen volledig worden geëlimineerd. Bij PVC- en polyolefine-warmpersvorming is een vermindering van de cyclustijd van 25–40% typisch. Waterdebiet, inlaattemperatuur en koelduur zijn allemaal programmeerbaar in het PLC-recept voor elke klus. Raadpleeg de kleine hete pers voor compacte configuraties met geïntegreerde koeling.
Q5: Hoe moet de klemkracht worden gespecificeerd om schimmelschade te voorkomen?
Twee limieten bepalen de specificatie van de klemkracht: de minimale kracht (om flash te voorkomen) en de maximale veilige kracht voor het gebruik van de mal. Minimum: piek holjesdruk × geprojecteerde oppervlakte × veiligheidsfactor 1,2. Maximum: bepaald door de dwarsdoorsnede van het staalprofiel in compressie — een standaard P20 gereedschap stalen holte met een wanddikte van 30 mm kan veilig 50–80 MPa drukspanning weerstaan. Overschrijden hiervan veroorzaakt malscheuren, beschadiging van de scheidingslijn of het falen van de geleidepin. De ingenieurs van Chenghao beoordelen beide limieten tijdens de malontwerpbeoordeling en specificeren het aanbevolen perstonnagebereik op de maltekening. Het gebruik van een pers groter dan het gespecificeerde maximum vereist een drukbeperkende klep die is ingesteld op het gereedschapsveilige maximum — standaard op alle Chenghao CH-HP serie machines. Neem contact op Chenghao's technisch team voor ondersteuning bij de specificatie van de eenheid voordat gereedschap wordt besteld.
V6: Wat zijn de typische levertijden voor het inkopen en gebruiken van gereedschappen voor matrijzenmachines?
Standaard warme persmachines (5–50 ton, standaard platen): 15–20 werkdagen ex-fabriek. 50–150 ton aangepaste platenconfiguraties: 25–35 werkdagen. 150–300 ton zware industriële persen: 40–55 werkdagen. De levertijden van malgereedschappen lopen parallel: eenvoudige rubberen gereedschappen met één holte (10–15 werkdagen), gereedschappen met meerdere holtes en koel- en uitwerpsystemen (20–30 werkdagen), complex composiet- of schuimgereedschap (25–40 werkdagen). Machines en gereedschappen worden gelijktijdig ontworpen, vervaardigd en in de fabriek getest in Chenghao. Volledige FAT-documentatie — inclusief plaattemperatuurkaart, parallelismecertificaat en PLC-programmaprint — wordt bij elke machinezending meegeleverd voor kwaliteitsregistratie.
Haal een Mould Machine Quote van Chenghao
Deel uw materiaal, onderdeelgrootte, productievolume en matrijsontwerp — Chenghao Machinery zal de juiste malmachineconfiguratie aanbevelen met fabrieksdirecte prijsstelling en volledige technische specificaties.
E-mail: sales11@chenghaointernational.com | WhatsApp: +86 15817655869