
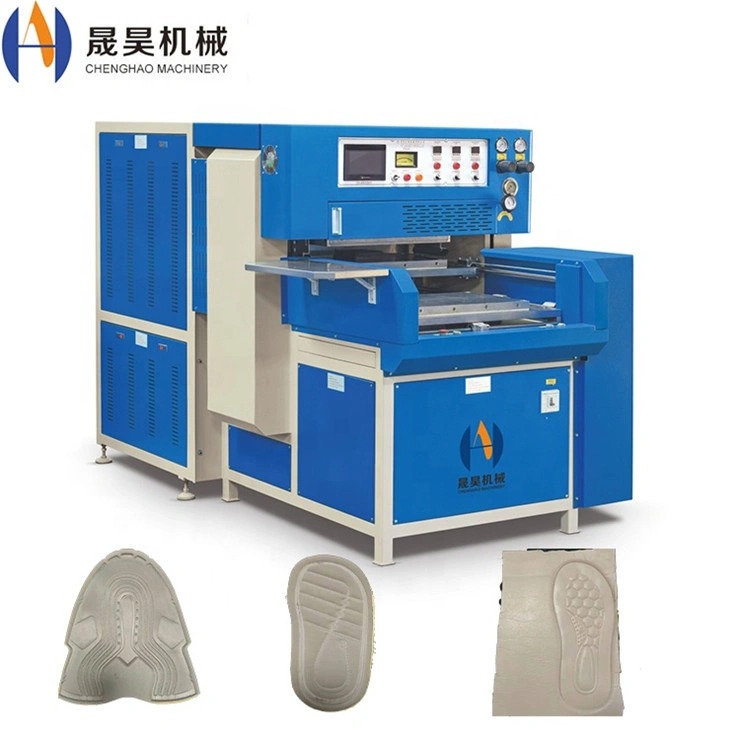
Plastic Lassen: Methoden, Materialen en Industriële Toepassingen
Plastic lassen is een cruciaal productieproces dat wordt gebruikt om thermoplastische componenten permanent te verbinden in de auto-, medische, verpakkings- en elektronica-industrie. In tegenstelling tot lijmbinding of mechanische bevestiging is plastische lastechnologie creëert fusiebindingen op moleculair niveau met treksterkte van 80–95% van het moedermateriaal. Deze gids behandelt de belangrijkste lasmethoden, materiaalcompatibiliteit, procesparameters en criteria voor de selectie van apparatuur voor productieomgevingen.
1. Overzicht van plastic lasmethoden
Thermoplastische lasmethoden worden geclassificeerd op basis van de energiebron die wordt gebruikt om smeltstroom op het verbindingsvlak te bereiken. Elke methode is geoptimaliseerd voor specifieke onderdeelgeometrieën, productievolumes en materiaaltypen. De vijf belangrijkste industriële methoden worden hieronder vergeleken.
2. Materiaalcompatibiliteit en lasbaarheid
Alleen thermoplastische materialen kunnen worden gelast; thermozetten en elastomeren (tenzij thermoplastisch gemodificeerd) zijn niet lasbaar. Lasbaarheid hangt af van compatibele smelttemperaturen, vergelijkbare smelt-vloei-indices en compatibiliteit van moleculaire ketens. De onderstaande tabel geeft een overzicht van de meest voorkomende industriële kunststoffen en hun aanbevolen lasmethoden.
3. High-frequency Plastic Lassen: Procesparameters
Hoogfrequente lassen is de dominante methode voor PVC-, TPU- en polaire thermoplasten. Het elektromagnetisch veld bij 27,12 MHz induceert diëlektrische verwarming binnen het materiaal in plaats van externe warmte toe te passen, waardoor uniforme smeltzones met minimale oppervlaktemarkeringen ontstaan. Belangrijke procesparameters worden hieronder vermeld.
4. Ultrasoon kunststof lassen: procesparameters
Ultrasoon lassen zet hoogfrequente mechanische trillingen om in wrijvingswarmte op het verbindingsinterface, waardoor sub-tweede cyclustijden mogelijk zijn voor stijve thermoplastische behuizingen. Het proces is zeer herhaalbaar en geschikt voor cleanroomomgevingen omdat het geen verbruiksartikelen vereist.
5. Jointontwerp voor plastic lassen
Voeggeometrie is net zo cruciaal als machineparameters bij het bepalen van laskwaliteit. Slecht ontworpen verbindingen produceren zwakke, inconsistente bindingen, ongeacht de machine-instellingen. De vier meest voorkomende verbindingsontwerpen worden hieronder beschreven.
Butt Joint
Eenvoudigste geometrie; geschikt voor hot press en pijplassen. Vereist nauwkeurige oppervlaktevoorbereiding en bevestiging. Treksterkte: 70–85% moedermateriaal.
Energy Director
Driehoekige rib gevormd in één deel concentreert ultrasone energie op de top; standaard voor stijve thermoplastische assemblages. Sterkte: 80–92% ouder.
Shear Joint
Interferentiepasvormontwerp; smelt stroomt lateraal langs het schuifoppervlak. Aanbevolen voor halfkristallijne polymeren (PP, PE, Nylon). Sterkte: 85–95% ouder.
Tongue and Groove
Zelfuitlijnende geometrie die intern smeltflits bevat; ideaal voor hermetische afdichtingen in medische en vloeistofverwerkingsconstructies. Sterkte: 80–90% ouder.
6. Toepassingen in de industrie
Industrieel kunststoflassen wordt in elke sector gebruikt die sterke, schone en herhaalbare polymeerverbindingen vereist. De onderstaande tabel geeft een overzicht van de belangrijkste toepassingsgebieden, materialen en voorkeursmethoden die in verschillende industrieën worden gebruikt.
7. Gids voor materiaalkeuze
Het selecteren van de juiste lasmachine voor een productielijn vereist het voldoen aan vijf technische criteria aan de toepassingsvereisten.
01 — Materiaaltype
Bevestig of het materiaal polair is (PVC, TPU — HF-lasbaar) of niet-polair (PP, PE, ABS — vereist ultrasoon of hete pers). Het mengen van niet-compatibele materialen vereist lijmpromotie.
02 — Gedeeltelijke geometrie
Grote vlakke naden → HF of hitteseal; 3D-complexe verbindingen → ultrasoon met aangepaste hoorn; dikkewandige assemblages → hete pers. Aangepaste elektroden en matrijzen zijn beschikbaar voor niet-standaard vormen.
03 — Productievolume
04 — Weld Quality Standard
Medische en ruimtevaartverbindingen vereisen hermetische afdichtingen met ≥90% oudersterkte — ultrasoon met energieleider of HF. Algemene verpakking kan 75–85% accepteren met warmteafdichting.
05 — Tooling Investment
HF-elektroden: USD 200–2.000 per set. Ultrasone hoorns: USD 500–5.000. Hot press platens: USD 300–3.000. Bereken de kosten van gereedschappen in de totale eigendomskosten voor kortlopende projecten.
8. Kwaliteitscontrole bij plastic lassen
Consistente laskwaliteit vereist systematische procesmonitoring en destructieve/niet-destructieve testprotocollen. De plastisch lasproces moet worden gevalideerd tegen drie kwaliteitsdimensies.
Veelgestelde Vragen
Krijg advies over plastic lasapparatuur
Chenghao Machinery levert hoogfrequente, ultrasonische en warme lassystemen voor industriële productie. Deel je materiaaltype, onderdeelafmetingen en outputvolume voor een passende apparatuuraanbeveling.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China